
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

为什么通过拉力测试的焊片焊接点在循环使用后仍然会失效?
即使焊片焊接处在台架上通过了所有拉力测试,也可能在三百次循环后导致电池失效。失效体现在循环测试数据中,而不是焊机本身。而且,等到失效显现时,试验生产线通常已经为下一个电池设计进行了改造,因此导致焊接缺陷的机器也已不复存在。这就是为什么试验生产线上的焊片焊接问题常常被归咎于“化学”因素,而实际上并非如此。
这个焊点很小——几毫米厚的箔片焊接在极耳上——但它承载着电池整个寿命周期内的全部电流。当它性能下降时,过程是缓慢的:电阻逐渐增大,局部发热,容量衰减。焊点不会像断裂的部件那样突然断裂。它只是逐渐恶化,而根本原因在于之前批次电池的某个参数设置正确。
拉力测试证明焊缝存在,但并不能证明焊缝能够承受拉力。
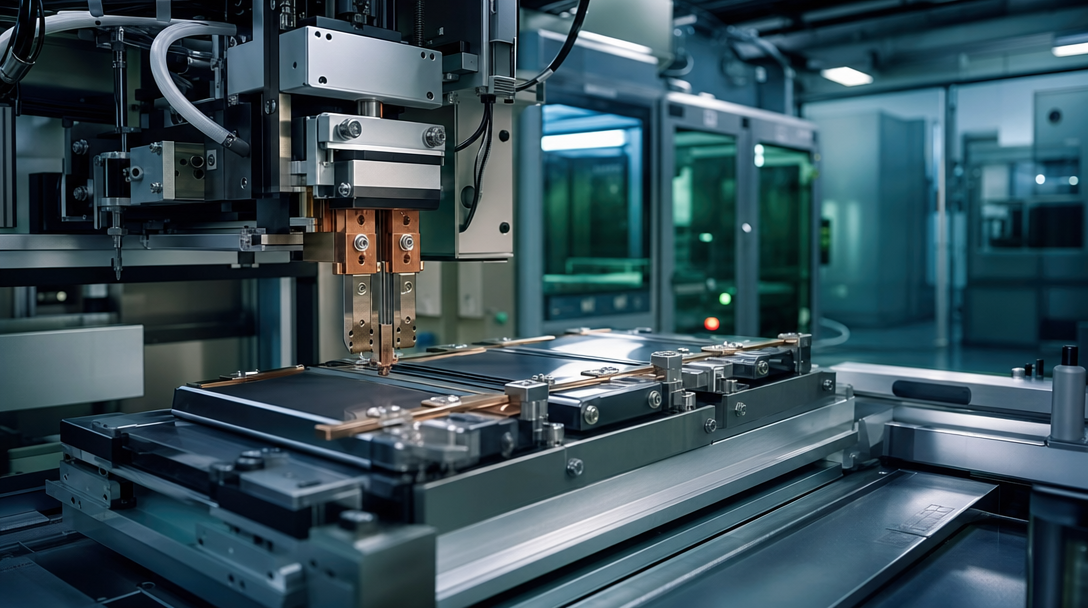
标准的验收检查方法是对样品标签进行拉力或剥离测试。这种方法快速、但会破坏样品,而且只能测量一个参数:测试瞬间分离焊缝所需的力。虽然这很有用,但它无法告诉你焊缝在循环使用后是否能保持牢固。
即使焊缝横截面的大部分区域仅与焊缝表面勉强粘合,焊缝仍可能通过拉力测试。粘合部分承受测试载荷,焊缝被判定为“合格”,而薄弱的界面则在焊缝内部悄然发生氧化或疲劳断裂。两批拉力值相同的焊缝,其使用寿命可能截然不同。
因此,在试生产线上,应将拉力视为一个门槛,而非最终结果。应结合另外两项检查:成品电池的直流电阻(DCIR)(极耳接口问题会导致整批电池的直流电阻持续升高)以及焊缝横截面观察——每批取几个样品,在放大镜下检查焊缝是否覆盖整个宽度,而不是仅覆盖其中的一部分。
焊接能量,而非焊接时间:一个无人记录的参数
超声波焊接利用高频振动(实验室规模的设备通常为 30-40 kHz)和夹紧力将箔片连接起来,焊接时间通常可在 0.01 秒到 1 秒之间调节,功率约为 2 kW。大多数操作人员会记录焊接时间。真正决定焊接质量的参数是传递到接头的能量,它是振幅、压力和时间的乘积。焊接时间相同但压力或振幅不同的两次焊接并非相同的焊接。
能量过低会导致箔片表面的氧化膜未被破坏,从而造成冷焊:虽然拉力测试可能显示焊缝牢固,因为焊缝表面被压紧,但电阻很高,且在电流作用下界面会迅速劣化。能量过高则会导致箔片变薄、焊片边缘开裂,并使焊缝周围的材料变脆。能量过高和能量过低之间的合适范围很窄,而且会随着焊片材料、焊片厚度或箔片供应商的变化而变化。
实际操作中,应该记录每次焊接的能量——使用机器的能量读数,而不仅仅是计时器——并将配方写入批次记录。当一批电池在循环后开始出现直流内阻 (DCIR) 升高时,首先要问的不是“是什么化学成分?”,而是“那次焊接的能量是多少?”
铜片和铝片的失效时间不同。
阳极片是铜,阴极片是铝,它们在超声波焊接中的表现不同。铜延展性好,焊接容错性高;其氧化膜薄,容易破裂。铝表面有一层天然氧化层,需要更多能量才能破坏,而且铝在加热时软化速度更快,因此阴极侧的过焊窗口更窄。
失效时间也各不相同。劣质铜焊点通常会在早期显现——初始电阻高或电池无法通过化成检查。劣质铝焊点可能顺利通过化成检查,但会逐渐劣化,因为未破损的氧化层会形成不断增长的电阻层,并随着循环次数的增加而恶化。如果直流内阻 (DCIR) 在循环次数中呈上升趋势,且上升趋势与阴极侧一致,那么在怀疑电极涂层或电解液之前,应该先检查极耳界面。
这也是异种金属连接需要格外重视的原因。任何不同金属之间的连接都会随着时间的推移形成金属间化合物层,而焊接能量过高会加速这一过程。如果您要将镀镍金属片焊接到铜箔上,能量设置就至关重要——它决定了连接是稳定可靠还是电阻缓慢上升。
焊缝预处理决定焊接质量的一半
焊接前,通常先在另一台机器上对焊片进行成型、切割和压平——实验室规模的焊片成型机可处理宽度达约 100 毫米的焊片,切割和压平力可达约 1000 公斤力。这一步骤看似无关紧要,实则不然。边缘参差不齐或带有毛刺的焊片会使应力集中在焊缝的某一点,而该点会成为最先失效的热点。撕裂或拉伸的边缘与干净的剪切边缘焊接方式不同,因为撕裂边缘周围的金属已经发生了加工硬化。
焊接接头准备过程中需要注意两点。首先是边缘质量:干净利落的切口永远胜过撕裂的切口,毛刺方向也很重要——朝向焊接区域的毛刺会嵌入接头中。其次是清洁度:接头表面会沾染油污和碎屑,焊接界面上的任何污染都会形成电阻点,而这种电阻点在静态拉力测试中无法检测出来。
在试验线上,焊缝准备通常是手动或半自动的,这意味着这是操作人员之间最容易出现偏差的步骤。而这种偏差会直接影响焊缝质量。
快速查找焊片焊接失效问题
| 症状 | 可能原因 | 首先检查 |
|---|---|---|
| 从一开始就有高直流阻抗比 | 冷焊——能量过低,氧化物未破坏。 | 提高焊接能量,检查横截面粘结覆盖率 |
| DCIR 在周期内逐渐升高。 | 边缘界面,可能存在金属间化合物生长 | 重新检查能量设置;核实标签材料规格 |
| 标签边缘开裂或变薄 | 过焊——能量过高 | 降低能量,验证喇叭振幅和压力 |
| 焊缝一角处发生断裂 | 标签制备过程中产生的毛刺或撕裂边缘 | 焊接前检查焊片切口边缘 |
| 批次间差异 | 操作员在制表准备或未记录能量方面的偏差 | 记录每次焊接的能量,标准化准备工作 |
向您的焊接供应商提出的问题
在订购焊片焊接台之前,请向供应商询问以下问题,以区分一台可用的机器和一台不断报废的机器:
- 该机器是否报告每次焊接的能量,还是只报告焊接时间?如果没有能量读数,则无法正确验证焊接工艺。
- 如何针对不同焊片宽度和厚度调整焊角和砧座夹具?焊片几何形状是不同单元设计之间首先要改变的因素。
- 能否根据细胞设计存储配方,并将能量、压力和振幅锁定在一起?仅使用定时器的配方会导致漂移。
- 封口成型和切封是集成在一起还是分开的?在王盛围绕606090和4462115规格构建的包装袋试生产线上,封口冲孔、薄膜包装和封口通常被指定为一个集成工位,因为不同机器之间的交接是质量损失的根源。
- 机器附带哪些资质数据——样本量、标准和失效分析?如果供应商只提供拉力值,那也说明焊接工艺没有通过认证。
圆柱形电池有其自身的生产流程。在王盛的试点流程中,圆柱形电池的拉片焊接和贴带工序分两道工序进行,卷绕前完成;然后,负极拉片在卷绕后焊接,正极拉片在开槽后焊接——接头处需经过三次处理,因此每道工序都需要单独的验收检查。在0.5 GWh软包装生产线产能规划中,拉片焊接工序采用全自动超声波焊接、拉片冲孔、薄膜包装和顶部封口一体机,设计产能为12 PPM——该设备能够在保证速度的同时保证质量,但前提是配方和认证方法必须与之匹配。
极耳焊接介于电极涂层和电池组装这两个备受关注的工序之间,但却是这三者中最不受重视的。在试验生产线上,由于下一个电池的设计总是不同的,因此应将极耳焊接视为一个需要验证的工序,而不是一个固定的设置:记录能量,检查横截面,在极耳材料发生变化时重新进行验证,并了解何时可以信赖静态拉力测试,何时不可以。能够经受住循环测试的电池,都是在设备改造之前就已充分了解焊接工艺的电池。 Contact Wangsheng 讨论您的包装袋或包装袋的标签焊接站规格 圆柱形导向管并询问该电台如何与您的电台配对 电池涂层机 在整体线路规划中。