
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

为什么袋式电池在成型后而非密封过程中发生泄漏
软包电池在老化测试中经常会经历成型阶段后失效。电压曲线看起来很平滑,容量也落在正常范围内,但一周后电池就会变软、膨胀或读数为零。失效的密封是在几天前完成的,而且当时的机器已经为下一批电池进行了改造。这就是为什么在试验环境中密封问题如此难以排查的原因:问题出现的时间往往比导致问题的工艺流程消失的时间要晚得多。
解决办法是将封层视为三个独立的工序,分别对应三种不同的失效模式,而不是像以前那样,在叠层和地层之间只进行一个“封层步骤”。顶封、预封和最终封层各自保护不同的结构,因此都需要进行单独的检查。
三个印章,三种不同的工作
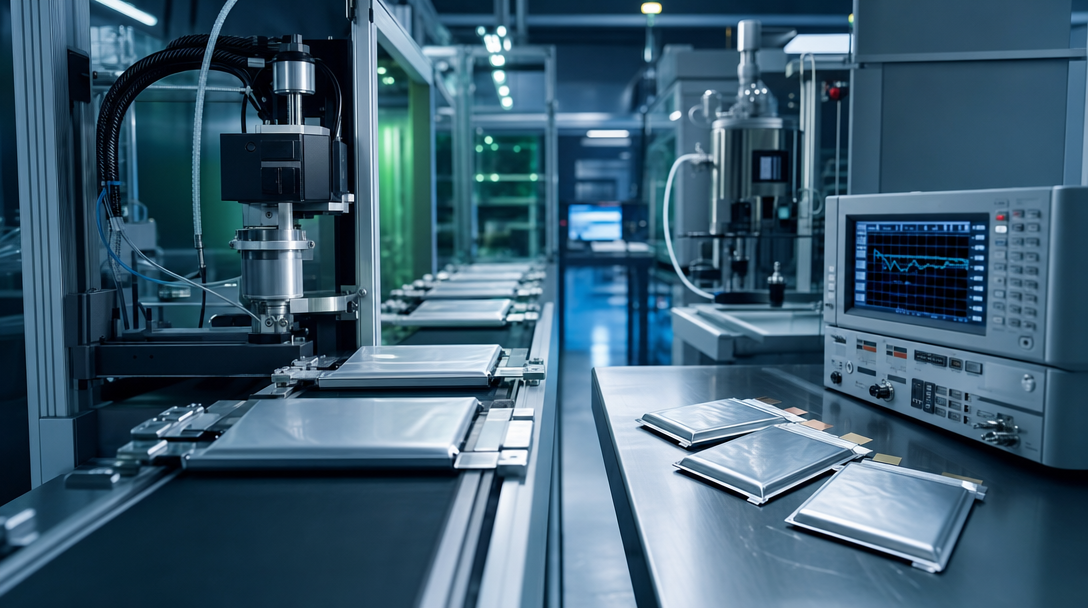
顶侧封在电池组和极耳安装到位后、电解液注入前,将软包边缘焊接在一起。它能防止水分渗入,并承受整个包装的机械载荷。
预封在电解液灌装完成后封闭包装袋,确保电解液在浸泡和成型步骤中不会泄漏。虽然是临时性的,但必须保证气密性,因为一旦发生泄漏,水分就会在关键时刻渗入。
最终封口(终封)是在成型后,在真空环境下进行的。腔室抽真空以去除成型过程中产生的气体,然后将最后一个开口边缘永久焊接起来。大多数成型后泄漏都可追溯到这一步骤的真空平衡问题,但通常错误始于两天前的顶部封口。
顶部密封:卡舌将平面密封变成泄漏的地方
薄膜间的密封很容易实现。但跨越金属拉环的密封就比较困难了,而且每个包装袋单元至少有两个拉环。拉环上的箔片会吸收热量,因此拉环处的温度永远不会与几毫米外裸露薄膜的温度相同。如果夹钳只针对薄膜区域进行密封,则拉环区域会未完全密封;如果夹钳针对拉环区域进行密封,则薄膜区域会过度密封。
设备方面已基本了解。典型的试验型热封机上下颚分别设定不同的温度,初始温度约为上颚200℃、下颚180℃,两者均可调节至250℃。比绝对温度更重要的参数是颚面平行度。如果两个接触面的平行度偏差超过约0.03毫米,则封口线的一侧会过度受压,而另一侧则几乎未熔合,此时任何温度设置都无法同时解决两端的问题。
接下来是两个实用建议。首先,如果您更换了软包薄膜供应商或调整了拉环厚度,请在正式生产前,先用几个样片电池重新测试顶部密封,因为散热平衡会随着拉环的变化而改变。其次,在最初几次生产中,要特别注意拉环的边角——顶部密封不严的问题最先出现在这里,表现为在轻微拉力下边角容易翘起。
预封:一种不能被视为临时性的临时封堵
填充完成后,电池会被预先密封,以防止电解液在浸泡和成型步骤中泄漏。在手套箱中进行的试验装置中, 预封剂 它具有双重作用:既能防止电解液泄漏,又能防止水分进入,因此真空预密封是在干燥环境中进行的(组装步骤通常在露点 -40°C 下进行)。
预密封失效主要有两种表现形式。第一种是在电池堆完全润湿之前进行密封。如果在干燥区域仍然存在的情况下关闭软包,地层气体无处可去,电池随后会发生不对称膨胀。第二种是在真空循环过程中将电解液吸入密封管路。密封区域内的电解液污染会阻止聚合物层熔合,导致密封层外部看起来像是焊接在一起,几天后就会分离——这种失效通常被归咎于“地层”。
如果预密封管线看起来没问题,但成型后仍然出现泄漏,请先检查密封截面,然后再考虑最终密封步骤。干净、熔合良好的截面表明问题出在最终步骤。如果截面斑驳或受到污染,则表明问题出在预密封步骤。
最终密封:真空、穿刺以及决定产量的平衡
最终密封是将电池永久封装的过程,也是权衡取舍最为关键的一步。真空室抽真空至约 -95 kPa 的水平,针头刺穿软包以排出多余的电解液和气体,最后用硬封工具焊接边缘(典型密封宽度约为 6 毫米,温度控制在 ±2 °C 以内)。
真空度过低会导致电池内部形成气泡,表现为电池柔软、膨胀,老化后性能下降。真空度过高或保温时间过长则会将电解液从电池堆中抽出,导致干电池直流内阻 (DCIR) 过高、容量过低,看起来像是化学反应问题。工艺工程师真正需要调整的是介于两者之间的真空度,因此,记录每一批电池的真空度和保温时间比依赖机器的默认配方更为重要。
一个需要抵制的诱惑是:缩小封口宽度以减少包装袋面积。更窄的封口虽然可以节省材料和能量密度,但剥离强度也会随之降低。在试生产线上,由于薄膜供应商和封口条的几何形状经常变化,因此在获得拟发货材料组合的剥离和泄漏数据之前,标准的 6 毫米宽度是更安全的默认选择。
机架快速故障模式表
| 形成后的症状 | 可能原因 | 首先检查 |
|---|---|---|
| 细胞在衰老过程中会变得柔软或肿胀。 | 最终密封真空度过低;气体未完全排出 | 记录每批次的真空和保持时间 |
| 标签角处漏水 | 封口温度过低,或封口夹爪不平行。 | 在模拟单元格上剥离测试标签角 |
| 密封圈只需很小的力即可分离。 | 密封温度过低,或密封管路中有电解液 | 在放大镜下检查密封件横截面 |
| 密封边缘出现白色残留物或腐蚀物 | 密封温度过高;铝层外露 | 落锤设定温度为 5-10 °C,并重新测试 |
| 高直流绝缘电阻的干电池 | 最终密封真空度过高;电解液被抽出 | 缩短真空保持时间,重新检查润湿情况 |
密封机供应商验收问题
订购前,请回答以下问题,以区分有效的先导密封剂和反复泄漏的源头:
- 爪片平行度规格是什么?你们交付的设备如何验证该规格?0.03毫米的规格如果没有实际测量,就毫无意义。
- 这台机器是软密封还是硬密封?它能同时进行预密封和最终密封吗?有些试验生产线需要两台机器,有些只需要一台。
- 顶部封口机无需更换钳口即可适应您的封口标签宽度和厚度吗?封口标签的几何形状是不同单元设计之间首先发生变化的因素。
- 最终封口机能否设置多步真空程序,还是只能进行单次抽真空?大多数LFP和NMC化学工艺实际上需要的是多步抽真空-保持-释放程序。
- 密封机是否适合您的手套箱或干燥室?-40°C 级别的露点控制是密封质量的一部分,并非单独讨论的问题。
在王盛围绕 606090 和 4462115 系列规格构建的软包装试生产线上,封口工位的设计充分考虑了以下几个方面:钳口平行度验证、兼容卡扣的模具,以及客户可编辑的真空度曲线(而非固定的工厂配方)。如果您对某条生产线的规格要求不高,请像索取涂层或干燥数据一样索取封口模块的验收数据。封口是最后接触的部件,也是最先出现故障的部件,因此它理应受到与涂层或干燥数据同等的严格审查。 电池涂层机 所有人都密切关注着。
下次组装的实用步骤:在模拟单元上验证顶部密封性能,记录密封前的真空度曲线,并将最终密封的真空度视为一个可调整的参数,而不是默认值。这样做,之前在老化机架中出现的泄漏问题就能留在机架中,在第一次组装时就被发现,而不是在第三次组装时才发现。 Contact Wangsheng 讨论贵公司包装袋试验生产线的封口站规格。