
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

为什么果冻卷在装罐过程中会被刮花
21700电池的试生产运行良好,通过了在线高压测试。 温德电池装入罐体后,高压测试失败。有些电池在装入罐体后立即失效,有些电池能撑到化成阶段,还有少数电池通过所有测试,但在老化两周后出现缓慢自放电。用拆解机切开样品后,发现损伤位于外隔膜转角处或靠近阳极边缘(面向罐壁的一侧):纵向擦伤、拉伸褶皱,有时甚至是一个针头大小的穿孔。
这种现象并非绕组缺陷,也不是成型问题,而是插入问题。由于这种损伤在电气测试之前难以察觉,因此它是圆柱形导管线中不明原因废品的最常见来源之一。
为什么损害会在下一站才显现?
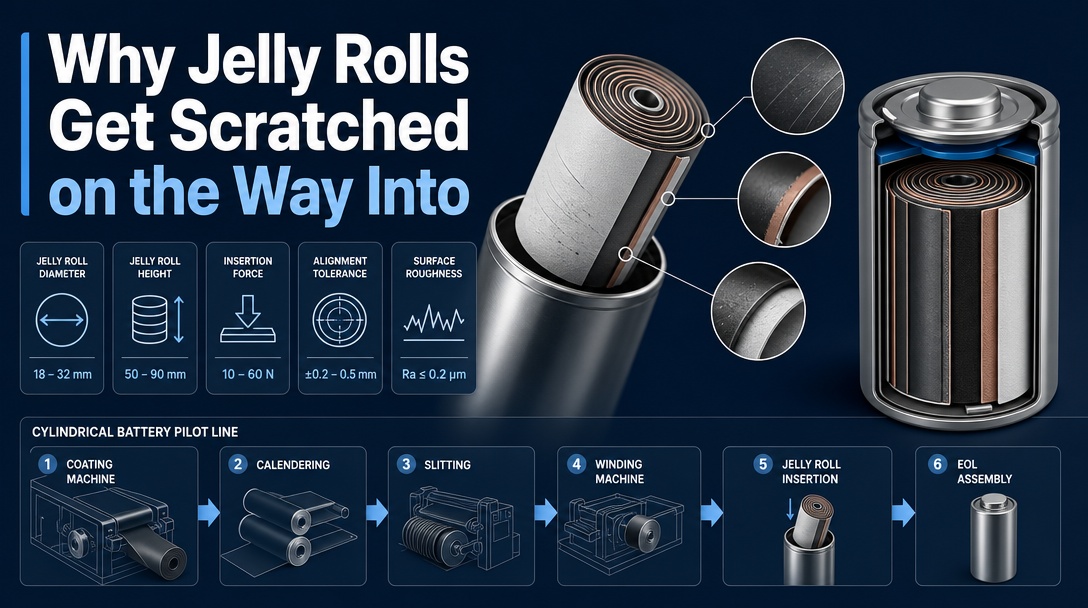
插入工位的机械结构很简单:一个推杆、一个导向漏斗和一个筒体。但这种简单恰恰是陷阱。卷取机能够容忍的任何偏差,在卷筒被推入间隙仅为几十分之一毫米的钢管时,都会转化为接触力。
隔膜是电池叠层中最软的材料,也是最外层,因此最容易受到损伤。外圈的轻微擦伤通常无害。但如果出现穿孔或拉伸、起皱的区域,则影响很大,因为在首次充电时,正负极正是容易发生短路的地方。
这也是失效时间如此不一致的原因。去除无涂层隔膜厚度的划痕会在高压测试中立即显现。而仅使隔膜变薄或在电极边缘形成毛刺的划痕,可能通过卷绕测试和插入测试,然后在化成过程中,由于隔膜在高温下软化且电池承受内部压力而失效。如果仅以工位上的废品率来判断插入质量,则会严重低估其质量。更准确的衡量标准是插入到化成结束之间出现的废品。
干扰究竟来自哪里?
插入干扰是由四个不同的人分别拥有的四个公差叠加而成的。
首先是罐体内径。深拉罐的内径因批次而异,内壁不仅带有拉拔纹理,还带有罐体供应商在罐口处留下的毛刺。罐口处的毛刺起到分隔作用,从罐体外部目视检查是看不到的。
第二个参数是卷绕和封带后的卷筒外径。随着卷筒松弛,它会回弹,外径也会增大。在张力范围较低的情况下卷绕的卷筒松弛程度更大。在王盛的圆柱形卷绕规范中,分离器张力控制在 10–20 N 的范围内,对准精度保持在 ±0.2 mm 以内;这两个参数都很重要,但原因不同。张力决定了卷筒在卷绕后的松弛程度。对准精度决定了卷筒是圆柱形还是略呈锥形,锥形卷筒会沿着筒壁的一侧一直拖拽到其长度方向。
第三点是配合本身。试制团队通常将径向间隙控制在十分之几毫米以内。拧紧会导致卷边刮擦;拧松会导致卷边晃动、外侧转角移位,并且卷边更难定位以便进行焊接。
第四点是导向工具。过短的导入倒角、表面粗糙的导向套筒,或者与罐体轴线不同心的导向装置,都会使辊筒在入口处紧贴罐壁,而大多数划痕都源于此。
阳极悬伸量是无人测量的变量
几乎所有圆柱形导辊测量线都会在卷绕后测量阴极与阳极的对准情况。但几乎没有测量线会测量阳极在外圈超出阴极的突出量,而这个尺寸决定了辊筒外周是否光滑。
阳极的设计使其电极更宽,其悬垂部分的作用是防止边缘发生锂沉积。但最外侧的悬垂部分会变成一个柔软且无支撑的边缘,紧贴隔膜。当卷材进入罐体时,它是最先折叠的部分;如果它折叠到阴极边缘,形成的凸起就恰好是穿孔的位置。
这种权衡确实令人难以接受。减少阳极悬垂可以使卷材更容易插入,并降低折叠的风险,但会减少防止卷绕过程中边缘镀层和错位的裕量。通过收紧卷绕对准公差来解决这个问题的团队,通常会意外地解决插入废料的问题,因为对准良好的卷材不需要很大的悬垂就能保证安全。而那些试图在不解决对准问题的情况下通过增加悬垂来解决这个问题的团队,通常会使插入问题更加严重。
松散的外圈、胶带和静态
同一站点还出现了另外三种效应。
插入前必须固定好外侧的分隔带。如果封边胶带过短、偏离中心,或者在温度过低导致胶带无法完全润湿,外侧的分隔带会在搬运过程中打开并堆积在罐口处。这样,卷材就会出现折痕,而后续的测试无法将其归因于胶带。
静电是第二个原因。分离器是良好的绝缘体,而且操作室干燥,因此外圈卷筒可能带有足够的电荷,在推杆接触卷筒之前就吸附灰尘并向筒壁方向移动。解决方法成本不高,但必须在设计中考虑:接地导向装置、在传送点安装离子发生器,以及在卷绕机周围采用符合洁净室标准的操作规范。
第三点是罐体本身的清洁度。罐体内的加工碎屑和吸油剂残留物会在插入过程中起到磨蚀颗粒的作用。一个适用于实验室手工组装的罐体,未必适用于每天处理数百个电池的自动化插入工作站。
插入站需要测量哪些指标
更实际的做法是在站点上安装仪器,而不是事后对各个单元进行更深入的检查。以下是一些有用的检查方法:
- 使用称重传感器记录每个单元格的插入力,并对异常值发出警报,而不仅仅是在出现严重错误时才拒绝。
- 每次换班时,检查导流漏斗与罐体轴线的同心度,并检查倒角磨损情况。
- 从每个批次的罐子中抽取样品,测量罐体内径,并在放大镜下检查罐口是否有毛刺。
- 为了捕捉回弹力,应在缠绕胶带后测量卷筒外径,而不是在卷绕后立即测量。
- 确认胶带长度、位置和外侧接缝处的粘合情况
- 每个批次保留一个拆解样品,并在低角度光线下拍摄外层分离器转角的照片。
如果力曲线可重复,但刮擦现象仍然存在,则问题出在材料上:罐头批次、分离器等级或胶带。如果力曲线在不同工位或班次间存在差异,则问题出在工装和设置上,任何改变成型工艺都无法提高成品率。何时无需进一步探究:如果中试生产线每批次仅生产几十个单元用于材料筛选,通常只需拆解样品并记录力值即可,建立完整的插入力数据库并不值得投入精力。
还有一点是试点团队需要付出惨痛代价才能吸取的教训。即使插入后通过了高压测试,单元在后续的开槽和压接工序中仍然可能出现故障,因为这些工序会压缩卷材,并可能重新打开原本只有轻微缺陷的分离器缺陷。如果您的废料是在开槽工序之后而不是插入工序之后出现的,那么就值得阅读相关资料了。 压接深度和凹槽位置 在更改插入装置之前,请注意,绕线方面的问题已在下文中阐述。 为什么绕线张力决定圆柱形导引电池是否合格。
订购线路前需要询问的问题
插入式废料的多少是在报价阶段决定的,而不是在调试阶段,因为它取决于工具和仪器,而这些很容易从低成本方案中省略。向任何供应商提出以下问题:
- 卷筒外径是如何测量并反馈给卷取机的?卷取机是否自动调节张力?
- 是否监测每个单元格的插入力,以及数据如何处理?
- 导向工具由什么材料制成?运输和安装后如何验证其对准情况?
- 电台如何处理从 18650 到 21700 的格式变化——是设置新的节目指南,还是可以调整?
- 插入质量验收测试方法是什么:仅在线高压测试,还是高压测试加抽样拆解测试?
在王盛的圆柱形试生产线中,装配工位被规划为从卷绕到开槽、填充和分级的一条完整路径,因此,在线高压测试故障可以追溯到特定的辊筒、特定的卷绕机位置和特定的物料批次,而不是被随意判定为废品。工程团队成员来自ATL和CATL,他们将插入过程视为一个受控过程,使用明确的工装并记录力数据,而不是简单的机械取放步骤。有关从混合到分级的完整设备流程,请参见[此处]。 圆柱形电池生产线 页。
如果你的试验批次在卷绕机和成型机之间出现脱胶现象, contact Wangsheng 结合您的罐体规格、罐体批次数据、轧辊外径测量值以及高压釜失效出现的阶段,通常足以判断您遇到的问题是插入模具问题、悬伸设计问题还是罐体质量问题。