
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

为什么圆柱形导程管发现超短袖时为时已晚
一个试点团队在新生产线上测试了500个圆柱形电池。化成完成后,大约有15个电池老化后出现开路电压低、自放电率高等问题。隔膜供应商最先得知此事,然后是电解液供应商,最后是化成配方供应商。拆解两个电池后,争论终于结束:一个硬颗粒被挤压穿过隔膜,位于第40层附近;另一个缺陷是绕线过程中阳极边缘越过了阴极边缘。这两个缺陷都是在电池内部产生的。 温德两者在卷绕完成的那一刻就已经存在了。当时没有人对它们进行测试,因为生产线规范中从未包含卷绕线圈两个电极之间的绝缘检查。
这种间隙在圆柱形中试生产线上很常见。团队会根据对准度、张力和速度来指定卷绕机,但之后却发现存在微小短路——可能是在成型阶段、分级阶段,或者电池发货几个月后收到现场投诉时。检测这些缺陷的测试在卷绕站内进行成本很低,但如果在电池罐密封后再进行测试,成本就会很高。
微型短路是一种会自行发展的泄漏路径。
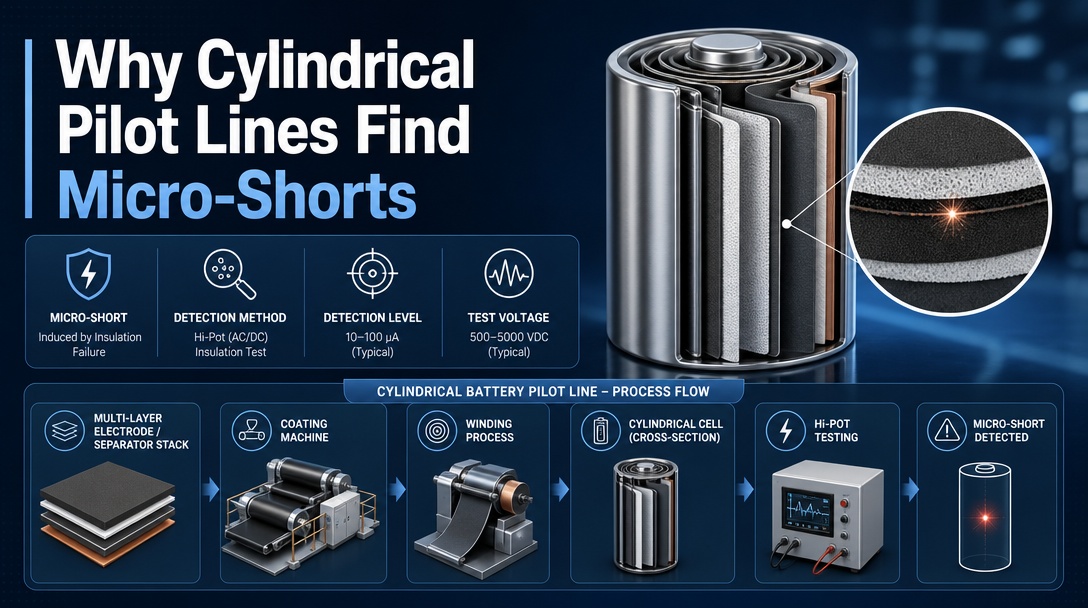
微短路是指小面积的内部短路。隔膜因颗粒、毛刺、边缘突出或针孔等原因受损,导致正负极之间出现漏电路径。该路径太小,无法通过硬短路测试,但足以缓慢耗尽电池电量。
卷绕完成后,漏电流可能只有几微安。此时,卷材仍能通过开路电压检测。但在成型和老化过程中,漏电流路径并非保持不变:电解液会进一步浸润漏电流路径,导致漏电流加热该区域,进而加速漏电。分级时,要么会发现与同批次其他产品不匹配的低电压异常值,要么会发现容量不足,而这些不足往往被归咎于成型工艺。
这就是为什么微型缺货会伪装成上游问题。如果每批电池都有相同比例的电池分级不合格,更换分离器批次后,情况依然没有改变——问题从来不在分离器上,而是在分离器周围的操作环节。当你最终打开电池时,你会发现…… 拆卸 显示的是一个颗粒或折叠边缘,它自卷取机出卷后就一直留在卷筒内。分级数据无法提供这些信息,因为分级只能看到成品单元格。
缠绕卷轴是测试接口的最后一个地方。
一旦卷绕式电极焊接到盖组件上,放入电池罐中并压接,两个电极就无法再单独寻址。成品电池绝缘测试是通过浸湿的电极堆进行检测的,其中数千层完好的电极层与一层受损的电极层并排排列。完好的电极层会掩盖受损电极层的信号,此时一旦发生故障,不仅会造成电极材料的损失,还会导致电池罐、电解液、化成能量和电池架使用时间的浪费。
避免所有这些问题的窗口就是卷绕辊本身。此时,两个电极集流体仍然可触及,辊筒干燥,且尚未发生任何不可逆的损坏。在线高压测试是在辊筒的两个集流体之间施加一个受控的直流电压,并监测泄漏电流。如果辊筒出现硬短路或绝缘路径不良,则会在该工位失效,甚至在到达装配线之前就会失效。
我们的工艺文档中规定的圆柱形试验生产线配置方案指定了一台带有集成式高压测试的自动卷取机,因此检测是在机器内部逐卷进行的,而不是像传统方法那样作为单独的台架步骤,在生产线延误时由操作员跳过。该文档严格控制卷取参数是有原因的:对准精度在±0.2毫米以内,分离器张力在10-20牛顿,卷取速度在30-60转/分。正是这些参数使得边缘悬垂和箔材损伤的发生率极低,从而保证高压测试工位只剔除一小部分合格产品,而不是全部。在卷取机处剔除一卷产品会造成电极损失。而在成型后剔除同样的缺陷则会在试验生产计划中浪费两周的时间。
高潜力测试能检测出什么,以及它不应该检测出什么。
在线高压测试仪用于检测绕线和电极处理过程中产生的层间绝缘失效。它能可靠地检测出硬短路,并能检测出嵌入颗粒、毛刺和悬垂物造成的绝缘缺陷,防止这些缺陷发展成自放电故障。
它无法检测测试后产生的缺陷。焊渣溅入罐内、压接损坏、搬运凹痕——所有这些都发生在绕线机下游,需要单独检查。在台式电池中,箔片边缘与集电盘之间的集电接头位置完全不同,而且…… 表格分析 这表明,该接头存在绕线试验无法检测到的失效模式。应将高压测试视为屏蔽层中的一层,而不是整堵墙。
决定该电台能否获得其地位的两个权衡因素是:
首先是测试电压。它必须低于您特定分离器和涂层叠层的介电极限。设置过低会导致临界路径通过。设置过高则测试本身会对分离器造成压力——例如,可能会造成针孔,从而产生您正在筛查的缺陷,导致误判为不合格,进而降低您对测试站的信任度。电压、停留时间和泄漏阈值需要可调,供应商应根据您使用的分离器而非通用预设值来解释默认值的合理性。
第二点是覆盖率与周期时间的关系。对每一卷进行测试会降低卷取机的产能,并迫使您自动处理废品。抽样测试成本更低,而且无需人工干预。如果您还不清楚微缺率,请不要一开始就购买 100% 的覆盖率——先对一部分卷材进行离线测试,建立基准线,然后再做决定。全线覆盖率的价值体现在产品认证批次和新分离器引入环节,因为在这些环节中,一个系统性缺陷就意味着整个批次都存在问题。
温德调查中需要提出的问题
当你向绕线机供应商询问集成测试相关事宜时,有用的问题应该具体明确:
- 测试的具体位置在哪里?是在卷取机内部,还是在卷筒卸下后在单独的夹具上?是按卷测试,还是抽取样品测试?
- 该站如何与两个集电器接触而不损坏箔片或标签,以及如何控制不同卷材尺寸下的接触压力?
- 电压范围、斜坡时间、停留时间和漏电阈值是多少?这些参数是否可调?你的隔膜类型默认设置的依据是什么?
- 如果测试失败会发生什么——自动拒收吗?是否会进行一次复测以排除接触痕迹?供应商的目标误报率是多少?他们如何确定这个目标?
- 结果是否按单元格记录,并与卷绕参数(例如锭子标识、辊筒位置、张力记录)关联?如果没有这种关联,就无法将后续的成型和老化数据与卷绕机关联起来。
- 在工厂验收阶段,能否用预先放置缺陷样品的样本进行测试,以验证该检测站是否真的能检测到其宣称的缺陷?从未验证过灵敏度的供应商在这方面会犹豫不决。
在线高压测试应该列入生产线验收清单,而不是“锦上添花”的选项。 接受文章 提出一般性论点;对于圆柱形生产线,将“在实际轧辊上演示集成高压试验,并提供记录的通过数据”作为一项指定的交付成果。
你的线路有什么变化
一旦工作站运行起来,它就会改变你解读下游数据的方式。下游高压测试点(例如焊接、搬运、压接或电化学处理)后出现的异常值和老化异常值。上游高压测试失效点的聚集情况(例如分离器批次、切割毛刺、张力漂移或绕组对齐)也会出现。这种区分才是真正的价值所在:它能告诉你应该从哪个环节入手解决问题,而不是白白浪费时间去研究错误的“嫌疑对象”。
在线高压测试并不能取代成型、老化或分级工艺,它只是让异常值更具参考价值。王盛的工程团队成员来自 ATL、CATL 和 BYD 等公司,当我们为圆柱形中试生产线报价时,卷绕机规格中包含了集成的高压测试及其验收标准——这并非为了推销产品,而是因为如果不进行测试,就只能在电池密封后才发现这类缺陷。同样的逻辑也适用于表格程序:我们的 4680 台电池实验室生产线 和 32140 表格电池试点系列 将故障位置移至集电接头处,但绕组级绝缘检查仍属于线路的一部分。
微型短坯并不罕见。在从未对其进行过测量的圆柱形生产线上,它们是正常的良品项。在缺陷产生的地方进行测量,生产线的其他部分就不会再靠猜测了。
Contact Wangsheng 订购前请先查看绕线和测试规范——上面提到的高压集成问题,在生产线还只是图纸的时候就值得提出。