
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

为什么圆柱形电池盖焊接处通过了检验却仍然漏油?
一批21700电池的试生产批次通过了形成层和直流绝缘电阻测试,在放大镜下观察,电池盖焊缝看起来也很干净:焊缝光滑,没有变色,也没有裂纹。然而,氦气泄漏检测站检测到四个电池存在泄漏,拆解其中一个电池后,在分离器上发现了一个无法解释的黑色斑点。这个斑点是焊渣飞溅物。泄漏点是一处焊缝,虽然表面密封,但焊缝深度不足以完全封闭焊缝。
帽焊位于圆柱形装配线的末端,因此常被视为形式主义。但事实并非如此。焊缝同时承担两项任务:承载电流通路并闭合电池。即使两项任务都出现故障,也可能没有明显的缺陷。
盖焊首先是密封,其次才是连接。
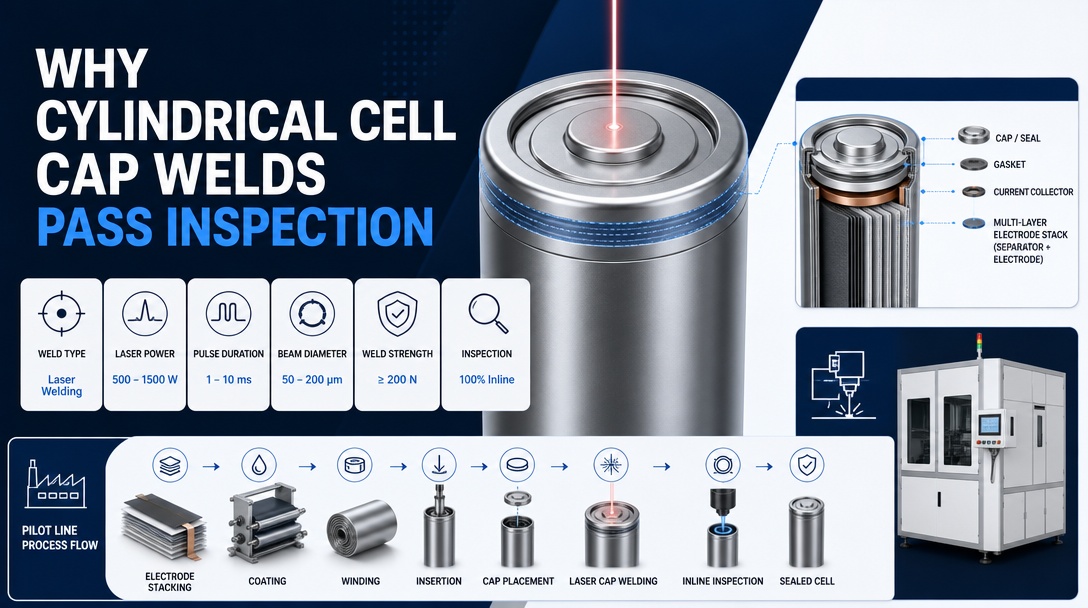
在标准的圆柱形先导工艺流程中——缠绕、负极片焊接、粘合剂开槽、正极盖焊接、烘烤、电解液填充、密封——正极盖通常采用激光焊接连接。整体 圆柱形电池先导管线装置 决定了这一步骤的位置以及可供检验的空间大小。在王盛的圆柱形中试生产线上,这一步骤是在一台专用的正帽激光焊接机(中型生产线上的 MSK-LW-CL200)上进行的,该焊接机独立于用于其他工序的超声波焊接机。 焊片焊接即使你从其他地方购买生产线,这种分离也值得效仿:盖焊和焊片焊不是同一个问题,它们不应该共用一台机器或操作人员的习惯。
盖形接头必须兼顾两个相互矛盾的要求。作为电流通路,它需要最大的横截面积和最小的电阻;作为密封件,它需要一圈连续、无气孔的焊缝。然而,如果焊缝只顾其中一项,通常会牺牲另一项。宽而热的焊缝虽然能提供良好的电流通路,但密封性却很差,因为热量会散失到罐体内部,在焊缝根部留下气孔。窄而冷的焊缝虽然外观密封性好,但会造成接头不完整,在压力或热循环作用下容易发生泄漏。
正是由于这种权衡取舍,封头焊缝的验收不能仅靠目视检查。
穿透深度是无人关注的参数
中试管线上最常见的管帽焊接失效并非裂纹,而是焊缝未熔透:焊根未能穿透管帽材料到达管壁,因此接头虽然便于搬运,但实际上并未密封。由于粘结部分承受了载荷,因此可以通过拉力测试。但之后会发生泄漏,因为未粘结的焊根会形成电解液和气体的毛细通道。
熔深取决于激光功率、焊接速度和聚焦位置,这三者中任何一个发生变化都会导致熔深偏移。聚焦位置尤其容易出错。即使镜头刻度读数相同,不同供应商的焊帽堆叠位置也可能相差几毫米,从而导致光束焦点偏离接头界面。最终结果是,一批焊缝虽然外观相同,但泄漏率却各不相同。
实际操作中,试生产流程的做法是在每批生产前对罐盖焊缝进行横截面取样,而不是依赖机器显示屏。切开焊缝,轻轻蚀刻,然后在放大镜下观察焊根。这样做是为了检查一件事:焊根是否在整个圆周上都与罐壁完全贴合,而不仅仅是焊缝的起始和结束位置。
飞溅物是污染物,而非化妆品残留。
激光焊接会喷射熔融金属。在封闭式电池中,这些金属只有一个去处:内部。飞溅的金属颗粒会落在隔膜、电极边缘或电池盖内壁上。大多数颗粒是无害的。但如果有一个颗粒落在错误的位置——例如导电颗粒连接正极盖和电池盖边缘,或者落在较薄的隔膜区域——就会造成微短路,数周后表现为自放电或老化检测失败。
先导线路对此感到困惑,因为焊缝看起来完好无损,而发现问题的电气测试却要晚得多。开篇示例中的拆解过程很典型:故障是通过目测发现的,而不是通过测试发现的。
飞溅控制是一个工艺决策,而非清洁步骤。保护气体流量、焊接速度和接头装配情况决定了飞溅的产生量。与存在可见缝隙的焊帽相比,与焊帽完全贴合的焊帽产生的飞溅要少得多,因为缝隙会导致光束匙孔发生波动。当生产线开始出现飞溅时,首先要检查的是接头装配情况和保护气体覆盖情况,而不是激光功率。
铝、钢和铜各有不同的配方
圆柱形盖组件由多种材料混合而成,激光加工工艺必须根据材料特性而定。钢制盖的焊接工艺窗口较大。铝制盖则恰恰相反:铝的氧化层、反射率和导热性使得工艺窗口较窄,且焊缝容易出现气孔和热裂纹。铜用于一些高效率的设计中,它是三种材料中最难处理的,因为它会反射大部分激光束能量直至熔化。
错误在于将同一配方应用于不同材料。例如,用钢材的配方焊接铝制盖帽,虽然焊缝看起来合格,但第二天就会出现泄漏。解决方法并非增加功率,而是针对每种盖帽材料分别进行单独的认证测试,并采集各自的横截面和泄漏样本。
对于异种金属连接——例如,镀镍钢盖板覆盖在铝制连接片上——随着时间的推移,界面处可能会形成脆性金属间化合物层。焊缝可能通过所有初始检查,但在储存过程中性能会下降。如果您的设计在盖板处混合了不同金属,则认证方案应包含储存或老化阶段,而不仅仅是新焊缝测试。
如何对先导管线上的盖焊进行质量鉴定
适用于圆柱盖焊缝的验收流程如下:
- 密封前,对每批焊缝进行横截面检查:检查焊根熔深和气孔情况。
- 焊接后对每个密封电池进行泄漏检查——在试验管线上,这通常意味着对有泄漏规格的电池使用氦气泄漏站。
- 从每批产品中取出一些样品进行储存:两到四周后重新检查重量和 DCIR。
- 当瓶盖供应商、罐体供应商或材料发生变化时,即使机器设置没有改变,也要重复步骤 1 和 3。
同时,在订购帽焊机之前,请向供应商询问三个问题:一是整个班次内的聚焦位置公差是多少?二是机器出厂时配备的保护气体配置是什么?其配方支持的气体流量范围是多少?三是机器能否像焊条焊机那样记录每个焊格的焊接能量?如果第三个问题的答案是否定的,那么你将在没有任何数据的情况下调试帽焊。
当焊盖焊接不是问题所在时
并非所有密封后的泄漏都是激光焊接造成的。 压接密封 盖帽周围的密封件——沟槽深度、压接高度、垫圈压缩——失效的时间点各不相同,通常是在成型之后而非密封阶段。如果泄漏模式与压接工位而非激光焊接工位相关,则在调整激光焊接工艺之前,应先检查机械密封的路径。这两种失效模式需要不同的修复方法,而通过更改激光功率来解决压接问题会浪费一批产品,并掩盖真正的原因。
帽焊与耳焊一样,都应受到同等重视:接头小、工艺窗口窄,且失效往往出现较晚。如果您正在搭建圆柱形中试生产线,请将帽焊视为一项认证步骤,并针对每种材料制定单独的样品、泄漏检查和配方。老化过程中发生泄漏的电池会感谢您的——或者更确切地说,不会泄漏的批次会感谢您的。
对于需要根据试生产量进行焊帽焊接的生产线,王盛提供正焊帽激光焊接机,例如: 电池盖激光焊接机 适用于圆柱形和棱柱形电池,集成到管线中。 Contact Wangsheng 讨论您的细胞格式的资格设置。