
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

为什么手机壳的裂纹会从边角而不是底部开始?
这些压机出来的电池座看起来完美无瑕:深度符合规格,凸缘处没有褶皱,边角处也没有痕迹。用它们组装的电池密封良好,并通过了密封机的泄漏检查。三周后,几个电池座由于受潮和内阻增加而出现位移,还有一个电池座在老化架上变软。拆解后发现,电池座边角处的铝层出现了一条细微裂纹——这条裂纹是在成型的第一秒内形成的,之后的所有检查都未能发现。
成型是试飞团队最常处理的步骤,他们通常将其视为简单的模具操作。模具决定形状;胶片决定该形状是否能够存活。
深度极限的真正来源
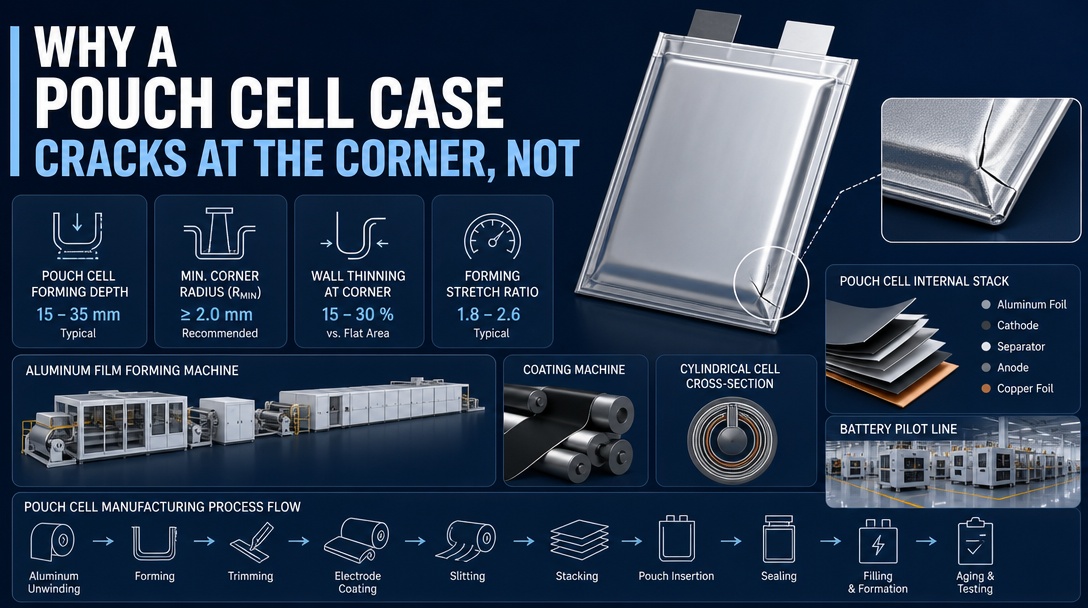
每一种铝箔层压板都是一个三明治结构:典型的113微米软包薄膜由三层组成:外层为25微米的聚酰胺层,中间层为40微米的铝箔,内层为40微米的聚丙烯层,三层之间通过薄薄的粘合剂层粘合。聚酰胺层具有抗穿刺性能,聚丙烯层是面向电解液的热封层,而铝箔层则起到阻隔水分和氧气的作用,决定了电池的寿命。
这种铝材具有足够的延展性,可以被拉伸成凹槽,但拉伸的程度有限。当冲头将铝膜推入模腔时,应力会集中在壁面与底面交接处的拐角半径处。凸缘的厚度几乎不变;而拐角处则可能损失相当一部分铝材。如果拉伸超过极限,晶粒结构就会张开,形成微裂纹,而这些微裂纹在成品零件上却看不出来。
供应商将此限制作为成型深度规格发布。对于标准的 113 μm 薄膜,常见的单次拉伸深度至少为 5.0 mm——这是薄膜结构的特性,而非机器设置。如果您的叠层需要每侧 6.5 mm 的拉伸深度,则数据手册已表明拉伸深度已超过限制。合理的解决方案包括使用更厚的薄膜、两步拉伸或补偿拉伸,或者采用将体积分配到模腔两侧的设计。提高成型压力并非其中之一:压力并不能弥补损失的铝,它只会加速裂纹的形成。
什么东西,以及在哪里
大多数导井测量的都是错误的东西。深度是用量规或针来检查的,而井壁则是目测检查的,因为这些表面是可见的。拐角处是应力集中的地方,也是最难检查的地方。
这两个缺陷都源于这个角落。厚度变薄和微裂纹使得它成为数月后水分最先渗入的地方。界面失效发生在剧烈拉伸时,铝和聚丙烯之间的粘合剂过度受力:各层分离,填充后表现为起泡,或者剥离测试只能在成型的凹槽中检测到的分层点,而无法在平面样品中检测到。
成型后的凹槽并非平面试样,不应按平面试样进行鉴定。应截取凹槽的角部,测量成型厚度,并将其与来料薄膜厚度进行比较。该差值可指示拉伸过程中消耗了多少阻隔裕量。之所以存在将成型厚度与实际深度关联起来的方法(例如 CN110489718A 等成型深度检测专利中的方法),是因为模具设定值和实际深度并非同一数值。
为什么机器设置比刀具更能改变极限位置?
模具和冲头的几何形状决定了形状,但在实际机器上,拉伸是由四个参数决定的,而大多数操作员永远不会触碰这些参数。
- 增压压力 它能固定胶片,防止胶片不均匀地滑入模腔。如果位置太低,胶片进给不均匀,导致模腔倾斜;如果位置太高,凸缘会被夹得太紧,胶片无法向内流动,所有应力都会集中在角落处。
- 提升延迟 它决定了夹紧力相对于行程何时到达。如果设置得太晚,胶片会在被夹紧之前滑脱。
- 拉伸速度 这种方式的权衡最为明显。快速拉伸有利于缩短加工周期,但会损害材料:聚丙烯和铝的变形时间较短,因此应力更容易集中在拐角处。慢速拉伸则能分散变形,这就是为什么在全速拉伸下容易断裂的深度,在低速拉伸下往往能形成平整的成形。
- 拉伸时间 设置模具保持成型的时间。如果过早释放,回弹会导致模具凹槽比模具本身浅——要么模具叠放不下,要么底部出现折痕。
在收纳袋上 成型机王盛生产的WS-LSMCKJ200、300和400型号(分别适用于200、300和400毫米厚的薄膜)采用伺服驱动,并配备气动液压增压缸,防止薄膜滑动。额定输出压力为15吨,成型精度为±0.1毫米,以上四个参数均可通过PLC和HMI进行编辑,而非锁定在工厂预设的配方中。对于每隔几周就要更换一次单元布局的试验生产线而言,这意味着只需一个下午即可完成成型工艺的重新验证,而无需等待新模具的到货。该机器配备的精密成型模具加工精度高达0.002毫米,它控制的是拉伸后的形状,而不是薄膜的完整性。
在验收讨论中,反复出现一个注意事项:±0.1毫米的成型精度指的是型腔深度的重复性,而非薄膜的完整性。一台机器可能每次循环都能达到其深度规格,但同时在拉伸过程中,铝材的拐角处可能会出现裂纹。每种情况都需要进行单独的测试。
悄然改变极限的变革
大多数成型缺陷并非由机器停止运转引起,而是由于机器使用昨天的设置来成型不同的材料所致。拉伸极限取决于薄膜的结构,因此任何改变薄膜的因素都会改变拉伸极限。
- 供应商或批次。 不同的聚酰胺等级、铝合金合金或回火状态,以及粘合剂体系,都会影响层压板的拉伸性能。即使两卷板材在进料台上看起来和尺寸完全相同,最终成型效果也可能不同。
- 薄膜厚度。 从 113 μm 级薄膜过渡到 122 μm 级或 153 μm 级薄膜会改变拉伸极限和所需的模具间隙。
- 聚酰胺中的水分。 尼龙会吸收水分,因此在潮湿的房间里敞开放置的尼龙卷的变形方式与从密封包装中取出的尼龙卷不同——这也是为什么薄膜处理应该与干燥室放在一起讨论的原因之一。
- 表面滑移。 内层聚丙烯的滑移系数因供应商而异,这会影响薄膜在压边圈上的进给方式。这是导致皱纹的常见根本原因,而皱纹往往会被归咎于模具。
一个便宜的习惯就能解决所有四个问题:当新胶卷、新批次或新供应商到货时,在冲洗前先按预定设置剪出几个胶片槽,并切掉一角。这样做只会浪费几张胶卷;如果省略这一步,就会浪费一整批胶卷,而且只有在胶卷开始老化后才会显现出问题。
后续报道以及媒体关注的重点
| 你稍后会看到 | 形成过程中可能发生了什么 | 需要检查什么 |
|---|---|---|
| 密封数周后,湿度或直流绝缘电阻 (DCIR) 仍可能出现漂移。 | 铝材在拐角处变薄或出现微裂纹 | 截面成型角;将成型厚度与来料薄膜厚度进行比较 |
| 填充后形成水泡或软袋 | 铝/聚丙烯粘合剂在强力拉力作用下过度拉伸 | 减缓拉伸速度;减小拉伸深度;剥离测试已形成的口袋 |
| 法兰起皱;密封线不平整 | 胶片滑动或进给不均匀;增压压力和延迟时间不匹配 | 调整增压延迟和拉伸速度;验证薄膜滑移系数 |
| 叠放不合适;口袋比预期浅 | 早期释放的回弹,或模具设定点从未验证过 | 测量成型后达到的型腔深度,而不是模具设定点。 |
| 尽管使用了良好的密封剂,但施工后仍发现泄漏。 | 裂纹在成型过程中萌生,被电解液和内压撑开。 | 成对检验应与密封检查相结合,而不是取代密封检查。 |
成型后发生泄漏的软包电池通常在封口工序进行检查,因为这是电池接触的最后一个工序。从成型压机开始的裂纹在该处看起来与密封不良完全相同,而且 能够真正发现形成后泄漏的检查 即使根本原因在上游三个工位,最终结果仍会指向密封器。将已形成的气穴(而不仅仅是密封单元)纳入故障分析,可以缩短故障循环。
订购成型机之前需要解决的问题
成型机容易购买,但重新认证却很难,因此,以下问题的答案决定了当您的单元布局发生变化时,它是否仍然有用:
- 标准模具支持在 113 μm 薄膜上的最大拉伸深度是多少?对于更深的凹槽(例如,更厚的薄膜、不同的模具间隙或二次拉伸),需要进行哪些更改?
- 该机器能否进行两步拉伸,先进行粗拉伸,再进行精拉伸?报价中的配置是否包含此功能?
- 验收时如何验证型腔深度——模具设定点、冲头位置,还是回弹后实际型腔的测量?
- 该模具允许的拐角半径是多少?更换为新规格需要多长时间?
- 模具材料和预期寿命是什么?更换模具的交货周期是多久?
在签署验收单之前,务必从您自己的胶片上取一个成型样品,并沿边角切割。一台能够精确重复深度的压机固然值得拥有;但如果压机在切割边角时仍能精确重复深度,那么试生产生产线在第一年就将疲于应对因潮湿引起的各种故障。
这款产品在包装袋系列中的位置
成型工艺决定了后续所有部件的几何形状。过浅的凹槽会导致封口时叠层结构承受更大的压缩力;过窄的凹槽拐角则会导致没有材料可供后续加工。 形成过程中所需的堆叠压力囊状电池在王盛围绕606090和4462115规格系列配置的袋装包装试点生产线上, 铝膜成型机 由其前面的堆垛站指定,并且 顶部和侧面封口机 因此,袋深、薄膜等级和封口配方作为一个整体进行选择,而不是分别购买三个不同的参数。钠基包装袋的成型逻辑相同,这也是为什么一套机器就能满足两种化学成分的需求。
如果您要指定一条袋装生产线或更换一个成型工位,那么值得讨论的是您的目标规格所需的最大预算以及您打算使用的胶片,而不仅仅是吨位。 Contact Wangsheng 请提供您的叠层厚度和薄膜规格,并要求提供成型样品和角部截面作为报价——这是您全年在该生产线上运行的最便宜的测试。