
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

为什么 4680 个表格单元格会打破制表符焊接假设
一个试点团队接到一个4680项目,然后开始习惯性地订购设备: 温德焊耳机、罐体焊接机、封口机。第一个单元下线后,直流电阻扩散范围很大,焊耳机闲置着——因为工作台单元没有焊耳需要焊接。这台在18650生产线上看似必不可少的机器,在这里却无用武之地。
无焊片或全焊片结构将电流路径从狭窄的焊接焊片转移到卷绕式箔材末端的整个未涂层箔片边缘。这听起来像是简化了操作,但并非如此。焊缝并没有消失,而是转移到了一个更难处理的位置——数千层箔片与集流体盘的连接处。而且,该连接处上游的每一台机器现在都必须满足以前从未有过的公差要求。
当前路径发生变化,故障模式也随之改变。
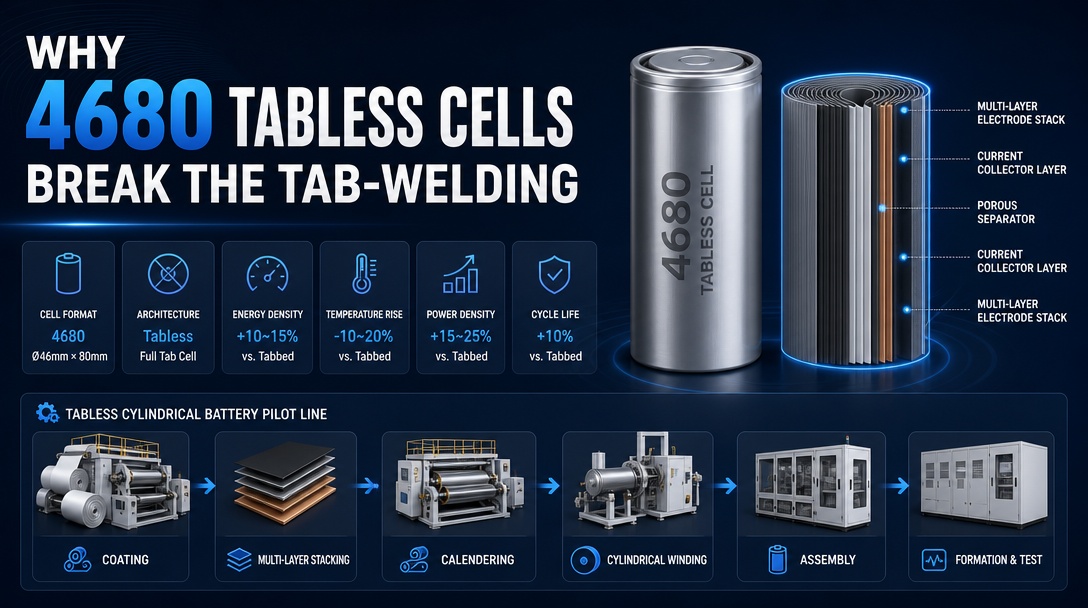
在传统的圆柱形电池中,电流聚集在焊片处,焊片的质量决定了电阻。在平板式电池中,电流聚集在整个箔片边缘,然后流入卷末端的集电盘。单个焊点变成了一个连续的环形接头。
这改变了你的检查内容。在带焊片的生产线上,你需要通过拉力试验和横截面分析来检验焊片焊接质量。而在台式生产线上,相应的检查方法是观察集电极盘接头是否在整个圆周上连续——是否存在空隙或未焊接的箔束。这里的空隙并非外观缺陷;它是一种局部电流收缩,在放电过程中会产生热量,导致电池的某个区域比其他区域老化得更快。
我们圆柱形电解槽文档中的 4680 工艺数据列出了表格设计、干电极工艺以及严格的生产线速度目标。干电极环节在试验生产线上至关重要:干膜的箔边处理方式与湿涂膜不同,边缘质量要求无法从湿涂生产线自动转移。
绕线对齐标准更加严格
在带引脚的电池中,绕组对齐会影响引脚位置和边缘悬垂。在平板电池中,对齐偏差会直接缩小或扩大焊点可用的箔片边缘收集面积。在 18650 电池上可以接受的引脚位置偏差,在 4680 电池上则会导致部分电流通路。
我们的圆柱形中试生产线文件规定,卷绕对准精度为±0.2毫米,分离器张力控制在10-20牛顿,卷绕速度为30-60转/分。这些参数是针对带标签电池制定的,它们是生产线的基本要求,而非目标值。如果您因为价格便宜而购买精度为±0.5毫米的卷绕机,您并没有省钱;您只是将对准误差转移到了集电极接头处,并在成型后表现为直流绝缘电阻(DCIR)的扩散。而这正是发现问题最昂贵的地方,因为此时电池卷已被密封在电池盒中。
向供应商索取整卷的对齐测量数据,而不是单圈样品。对齐漂移与卷材长度和张力变化有关,单圈测量恰恰会遗漏导致工作台单元损坏的根本原因。
箔边质量成为一个工艺步骤
带焊片的电池可以容忍轻微的箔片边缘毛刺,因为电流瓶颈在于焊片焊接处,而非边缘。无焊片电池则在边缘收集电流,因此边缘本身也成为一个功能面。以前可以接受的切割毛刺、边缘波纹和缺口粉尘,现在会在收集路径上造成局部间隙。
这就是线路设计在实际应用中发生变化的地方:
- 分切机需要进行边缘检测,而不仅仅是测量宽度。边缘毛刺会翘起箔层,导致集箔盘焊接时产生空隙。
- 卷材边缘的平直度比平均宽度更重要。波浪状的边缘会造成厚薄交替的收集区域。
- 如果设计中在卷绕前采用箔片边缘处理,则该工位必须在张力变化时保持相对于卷边的位置,这是一个刚度问题,而不是软件问题。
订购前,务必询问供应商保证的边缘尺寸是多少,以及生产线上是如何测量的。“我们控制分切质量”并非一项规格说明。
验收时需要核实的内容
对表格试生产生产线的验收应包括制表标签生产线检查清单未涵盖的检查项目:
- 集气盘接头的横截面图,显示了箔片穿透情况以及整个圆周上的空隙率。一个横截面图不够,至少要从四个不同的位置拍摄。
- DCIR 分布是指成型后整个批次的分布情况,而不仅仅是平均 DCIR。分布范围是表格特有的特征。
- 拆解失效电池以确认故障点是在集电接头处还是绕组处。分级数据无法告诉你这一点—— 拆解分析 文章揭示了为什么表面数据会掩盖关节层面的故障。
- 线圈对准情况持续记录,以±0.2毫米为上限。 绕组张力分析 阐述了张力和对齐方式在这种类型的线条上是如何相互作用的。
王盛的圆柱形中试生产线正是围绕这一流程构建的——采用闭环张力控制和明确的对准公差进行绕线,随后进行集电极连接和密封工位,这些工位均根据电池规格进行设计,而非照搬18650电池的默认标准。我们的工程团队成员来自ATL、CATL和比亚迪等公司,因此上述验收问题是生产线规格的一部分,而非事后添加。针对这种特殊的电池规格,我们提供专门的定制服务。 4680 台电池实验室生产线 和 32140 表格电池试点系列 其中,箔边和集线器接头站从一开始就被纳入设计。
何时使用制表符行仍然是正确的选择
无标签式线圈并非一定更适合中试生产线。如果您的项目旨在验证新型阴极或电解液,那么带标签式线圈能提供更简便的操作、更高的绕线容错率以及更丰富的已发表参考数据。无标签式线圈虽然能提供额定功率和能量密度,但会增加工艺难度——而在中试生产线上,工艺难度的增加往往需要数周时间才能弥补。
如果目标单元是 4680 或 32140 张工作台,那么设备清单确实有所不同:没有焊条焊接机,卷绕机要求更高,需要边缘检测,以及一个带有严格验收标准的集材连接站。预算中不仅要包含机器设备,还要包含验收工作。在第一批 DCIR 数据返回之前,焊条生产线和工作台生产线之间的差异大多难以察觉。
Contact Wangsheng 订购前请先查看您的电池规格表——绕组和集电接头规格值得先与您的电池设计进行比对。