
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

切换小区格式会使您的试飞线路每周损失一定费用。
一条周一生产18650罐、周四生产21700罐的试验生产线,很少会因为生产过程本身而停工。浆料运行正常,涂布机能够保持装载量,罐体也能正常出料。真正耗费一周时间的是围绕换型而展开的各种工作:只能适配一种罐体尺寸的模具、记录在某人笔记本上的配方、首件试生产从零开始,以及无人记录的清洁流程。团队通常预估换型时间只需几个小时,但实际却需要几天时间,而这种时间差才是柔性生产线实际产能低于标称值的真正原因。
一周究竟是如何度过的
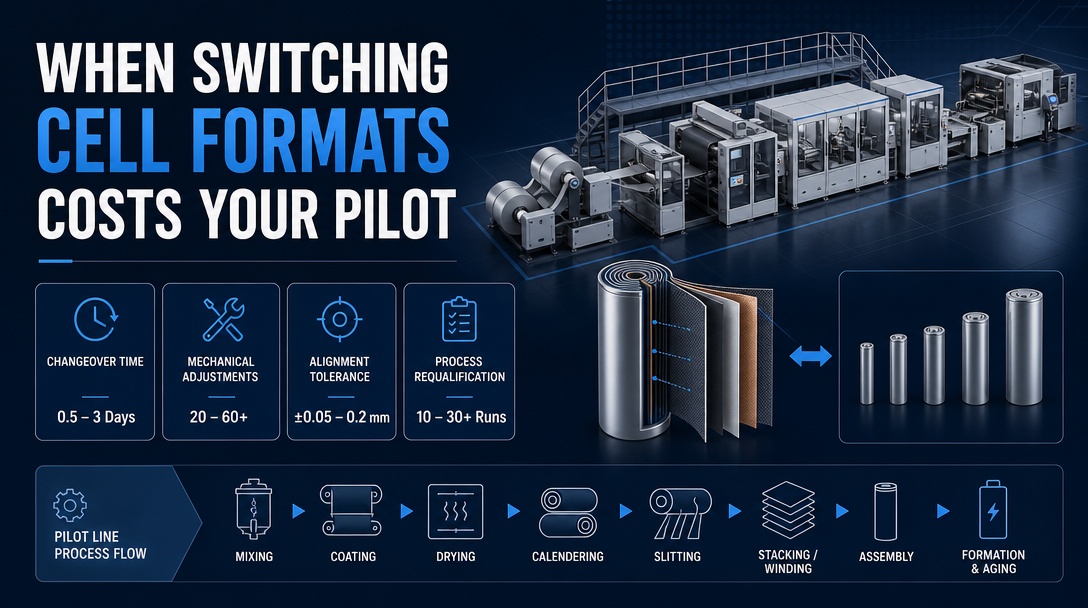
将格式变更分解成各个部分,一切就不再神秘了。首先是机械方面的工作——更换工具、夹具和特定格式的零件。其次是工艺方面的工作——重新装订配方、重新张紧、重新校准日期。 温德. 有资格认证工作——首件检验、高压测试、密封检查、小批量成型试生产。还有日常维护工作——清理生产线、清除标签和废料、补充第二道工序的耗材。
大多数团队只为第一类成本做预算,而忽略了其他三类成本。机械更换可能只需要半个班次。而验证运行则决定了你当周能否发货,因为在多规格生产线上,每次更换电池罐实际上都是在重新验证工艺流程。如果你的实验室每季度更换一次规格,这只是一个排程细节。但如果每周都更换规格,那么切换时间远比峰值吞吐量重要得多,任何忽略切换时间的生产线规格说明,纸面上看起来没问题,但实际运行起来却很慢。
只能适应一种格式的机器
灵活性的成败在此一举,务必直言不讳。在圆柱形电池组装中,生产线的中间和后端都受限于特定规格。开槽、封口、清洗和编码工位都是围绕一种罐体直径和高度设计的。王盛的试验生产线配置也遵循同样的逻辑:开槽机、封口机、清洗机和套筒/编码机各自针对一种规格(例如18650),而更靠前的工位——卷绕、焊片焊接、开槽侧处理——则涵盖了多种规格。一条标准的圆柱形生产线可以处理14650、18650、21700、26650、32700和4680系列电池,但并非所有规格都使用同一套刀具。
权衡取舍很简单。购买一套专用后端模具更便宜也更简单。购买第二套模具,或者购买带有快速更换插件的工位,虽然前期投入更高,但一旦避免了在验证活动期间长达两周的模具订购,就能收回成本。两种方案都没有绝对的正确答案;错误的做法是在签订采购订单后才发现限制因素。
拆卸和检测设备在这方面相对容易操作。一款适用于 10650 系列至 35650 系列纸张规格的旋转切割式脱粒机,无需重新装配即可适应您的纸张规格变更,这一点至关重要,因为当新规格出现故障时,拆卸正是您需要依赖的步骤。
卷绕和校准是第一阶段工时的主要部分。
卷绕机永远无法实现完全一致的更换。改变罐体尺寸会同时改变芯轴、销钉几何形状、分离器路径和张力曲线。在转速为 30-60 rpm 的试制卷绕机上,对准精度必须保持在 ±0.2 mm 左右,分离器张力通常控制在 10-20 N 范围内——这些数值对于机器最初设计的规格来说很容易达到,但对于后来添加的规格来说则要困难得多。
新包装规格推出后的第一个小时内就会出现两种故障模式,而且这两种故障代价都很高。错位会导致卷筒超出罐体的公差范围,因此插入工位会刮擦卷筒边缘而不是引导其进入——这种刮穿分离器的机制,之后会演变成自放电或高压失效。张力略有偏差会导致卷筒在芯部紧绷而外层松弛,这种现象虽然可以通过目视检查,但几周后就会表现为容量偏差。
实用原则:将生产线规格变更视为工艺变更,而非设置变更。在新规格下重新检验卷绕机,包括首件检验和在线高压测试,然后再放行批次产品。同时,记录旧规格的合格设置,以便日后无需重新摸索即可恢复。
下单前需要确定哪些事项
大多数转换过程中的痛点都是在规范阶段设计出来的,而且在规范阶段解决比在现场解决要便宜得多。
- 将格式清单写入合同,而不是宣传册。 列出该线路使用寿命期间预计使用的所有罐体尺寸和高度,并标明哪些站点必须处理所有这些罐体,哪些站点可以专用。
- 确定第二版制版工具的所有权归属。 如果供应商只提供一种规格的刀具报价,请询问第二套刀具包含哪些部件以及到货时间。备用刀具套装通常比更快的工位更划算。
- 在需要快速更换接口的地方,务必明确标明。 插入件、可重复基准销和编号夹具板使机械更换成为可重复的操作;宽松的公差使同样的更换每次都变成重新确定基准。
- 要求提供菜谱管理服务,而不仅仅是菜谱。 应存储特定格式的参数,并按名称进行版本控制和调用,这样切换就不会依赖于某个工程师记住张力曲线。
- 制定工具存放和干燥室转移计划。 存放在不受控制的房间里的工具组,在干燥室中被带入,这就是水分和颗粒物进入原本应该保持清洁的管道的方式。
在涂层方面,上游工序很少关注罐体规格,因此规格相关的问题几乎总是出现在分切工序之后。例外情况是装载和分切公差:规格的改变通常意味着电极宽度的变化,这首先是涂层和分切的问题,然后才是组装的问题——参见我们的注释。 干燥过程决定电极质量 涵盖上游一半区域。
应该问供应商什么问题
- 您引用的产品系列中,哪些是特定格式的,哪些是全系列的?
- 换型过程中具体包括哪些内容——工具、夹具、配方和文档?
- 贵公司合格的团队完成一次人员更替需要多长时间?这个时间是根据什么计算出来的?
- 转换流程是否有书面记录?它会包含在我们的验收资料包中吗?
- 如果我们两年后新增一种节目形式,您需要报价哪些内容——插播广告、整个电台,还是什么都不报价?
这五个问题的答案比任何吞吐量数据更能体现真正的灵活性。一条生产线如果能以额定速度生产一种格式的产品,却需要六周的工程改造才能生产下一种格式的产品,那么它就是一条带有额外步骤的单格式生产线。
王盛公司建造的多格式试点生产线,将格式范围和转换程序视为规范的一部分。 涂层机 通过 圆柱形单元组装站 并进行成型和分级。如果您正在规划一条需要供应多种罐装尺寸的生产线,或者试图缩短现有生产线的换线时间, 请将您的格式列表和目标切换窗口发送给我们。 我们将把它与实际限制你的站点进行比对。