
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

缩短烘焙时间导致整个试生产批次报废
一个试点团队上午完成了800个21700型电池芯的绕制,午饭前焊接了正极盖,并意识到如果生产线停工,成型室将会闲置。由于电池芯烘烤是生产流程中间一个需要三个小时的步骤,生产负责人将其缩短至90分钟,“以确保瓶颈工序的顺利进行”。成型工序按时开始。第一个循环结束时,4%的批次低于产能下限,另有2%的批次开路电压出现漂移。电解液供应商最先得知此事,然后是隔膜供应商,最后是成型工艺供应商。对一个牺牲电池进行卡尔·费休法测试揭示了真相:电池芯在灌注前含水量高达数百ppm。烘烤时间被缩短的时机恰好是在电池芯密封前最后一次去除水分的步骤。
在试生产线上,这种工序重复出现的频率远超团队的预期,因为芯材烘烤位于两个更受关注的步骤之间。卷绕工序需要监测张力和对齐情况,灌装工序需要监测剂量准确性,而烘烤工序则被视为可以缓解进度压力的产能缓冲环节。然而,它并不能弥补这一缺陷。它是唯一一个会去除成品卷材中水分的步骤,而且下游任何工序都无法弥补它造成的任何疏漏。
电极烘烤后水分重新出现的位置
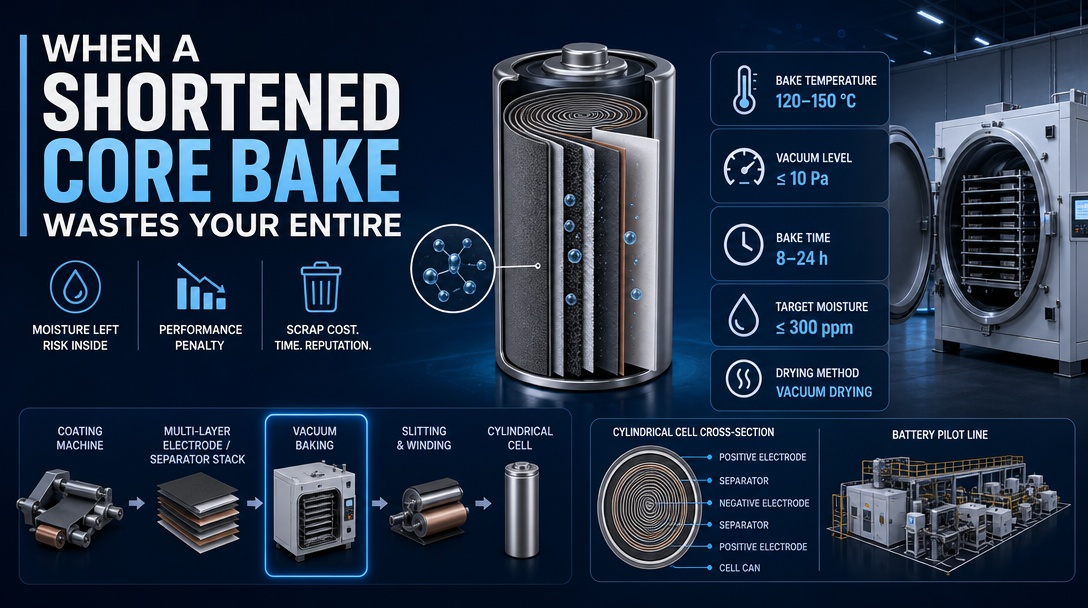
大多数生产线会在工艺流程的早期阶段对电极卷进行烘烤,通常是在分切之后、卷绕之前。这一步骤可以干燥涂层箔,虽然必不可少,但却无法保护组装好的芯材。在烘烤和填充针之间,电极卷材会被展开、送入辊道、包裹隔离层、切割、转移和焊接。每一次接触点以及暴露在空气中的每一分钟都会使电极表面重新沾上水分。隔离层是造成水分流失的主要原因:聚合物隔离层会迅速吸收水分,干燥的电极一旦接触到潮湿的隔离层,就不再是干燥的电极了。
这就是为什么仅靠干燥室并不能取代芯材烘烤的原因。干燥室控制的是再吸附速率,而不是消除它。即使生产线将芯材的露点保持在-40°C,再吸附过程也会很缓慢,但在过渡阶段、焊接接头时芯材暴露在外,以及芯材托盘在灌装室前等待的任何时候,再吸附仍然会发生。那些因为“干燥室足够好”而跳过烘烤步骤的团队,实际上是在赌芯材的暴露时间为零。而实际情况并非如此。
早期 电极真空干燥 步骤很重要,值得确保正确,但评判它的标准在于它保护的是什么:卷绕。核心烘焙是针对独立对象的独立门控,它需要自己的参数,而不是电极配方的副本。
为什么烘烤工序介于焊接和填充之间?
观察典型的圆柱形中试装置的工艺流程:正极焊接、芯部烘烤、电解液注入、最后密封。烘烤步骤是特意安排的。电解液注入后,任何残留的水分都会与锂盐反应生成氢氟酸(HF)。氢氟酸会侵蚀正在形成的固体电解质界面膜(SEI),螯合阴极中的过渡金属,并产生气体。这种损伤会在后期表现为首圈容量损失、老化过程中电压漂移,或者在成型架上看起来正常数周后,电池在自放电检测中却不合格。
水的浓度无需达到非常高的水平就能造成这种影响。核心内部几百ppm的水就足以使良率降低几个百分点,而且在灌装前的所有测试中都无法察觉。电池通过了开路电压(OCV)、直流绝缘电阻(DCIR)和目视检查,因为水尚未发生反应。水在密封的电池内部发生反应,任何人都无法干预。这就是为什么应该将烘烤工序视为一个独立的质量控制步骤,并制定自己的验收标准,而不是将其视为两台机器之间的缓冲步骤。
将温度、真空度和时间作为权衡因素进行设定
烘焙功能有三个旋钮,它们相互冲突而不是相互叠加。
比较烤箱时, 电极烘烤用干燥箱 规格表只是一个起点,但真正重要的验收测试是满负荷生产后的湿度,而不是额定最高温度。
温度上限取决于隔膜,而非烘箱。聚烯烃隔膜在远低于烘箱最高额定温度时就开始收缩或降低拉伸强度,供应商的数据表设定了实际的上限温度。实际问题在于,在不出现退卷后隔膜边缘卷曲或宽度变化的情况下,温度可以多接近这个上限。温度过低会延长加热时间;温度过高则会损坏需要保护的组件。大多数试验方案最终会找到一个平衡点,并且值得记录每个批次隔膜的收缩起始温度,因为同一供应商的不同批次隔膜的收缩起始温度可能不同。
真空才是真正去除水分的关键。热量本身会使水分向表面移动;而真空则将其从腔室中抽出,防止其在炉内最冷的表面上重新凝结。腔室真空度、泵功率和炉内装载量相互影响:装有 200 个核心的满载炉达到相同真空度所需的时间比装有 40 个核心的炉子要长,而且装载的最后一个核心所处的环境与第一个核心不同。装载密度是一个重要的参数,而非事后考虑的因素。
中试生产线最大的失误在于时间控制。他们通常以烘箱达到设定温度为起点来计时,忽略升温和抽真空过程,并在生产计划延误时缩短烘烤时间。在相同的温度和真空度下缩短烘烤时间并不会减少水分的去除量;它只会去除易去除的表面层水分,而核心部分仍然潮湿,这正是之后会以氢氟酸形式出现的水分。如果产能压力确实存在,那么解决办法应该是增加一个烘箱或减少批次,而不是缩短烘烤周期。
冷却过程值得单独一提。填充高温芯体会加速溶剂蒸发,并可能改变剂量特性,因此大多数生产线会在填充前冷却芯体。冷却窗口同时也是溶剂重新吸附的窗口,而且通常比随后的烘烤时间更长。如果无法控制烘箱和填充室之间的气氛,缓慢的冷却过程可能会导致烘烤效果不佳。
如何验证烘焙效果而不是仅仅依赖时钟?
未经验证的烘焙效果只能是传言。真正重要的验证是在填充站测量水分含量,即面团实际进入烘焙单元时的水分含量。以下选项按难度递增排序:
- 烤箱排气口的露点传感器会显示一条曲线,随着食物逐渐干燥,这条曲线应该趋于平稳。如果烘烤在达到平稳期之前结束,则说明烘烤时间过短。
- 卡尔·费休法对牺牲芯进行测试是验证真理的根本方法。取样时应取自负载中心而非边缘,并在冷却后取样,因为这才是进样针所看到的状况。
- 批次级相关性是最便宜的长期检查方法:如果首轮产能或自放电异常值聚集在匆忙烘烤的批次中,则无需任何新仪器即可确认水分联系。
询问烤箱供应商,在满负荷生产的情况下,腔室如何保持真空;他们建议如何装载才能实现均匀干燥;以及该循环是否可以记录每批次的温度、真空度和时间。如果最后一个问题的答案是否定的,则烤箱无法证明其运行情况,您只能依靠计时器。对于经常更换单元结构的试验生产线,烘烤配方应包含在内。 电解液填充 切换检查清单,而不是悄悄沿用上个月格式的全局设置。
你的线路有什么变化
将芯材烘烤工序视为一个具有验收标准的独立工位。固定工序顺序:焊接、烘烤、验证、冷却、填充,烘烤和填充之间的气氛要求与烤箱参数定义在同一份文件中。如果工期延误,首先要保护烘烤工序,因为这是唯一一个一旦失败就无法返工的步骤——填充后的单元无法进行干燥。
在王生公司的圆柱形中试生产线文件中,工艺顺序是从正极焊接、芯材烘烤到填充, 真空干燥箱无论是小规模生产还是中试规模生产,我们都会严格按照既定标准进行操作,而负责这些生产线的工程团队则来自 ATL、CATL 和 BYD 等知名汽车制造商的生产背景。当我们审核客户的中试方案时,他们首先关注的并非烤箱型号,而是烘焙结束到开始填充原料之间的时间间隔,以及这段时间内空气的流动情况。
烘烤工序看似是生产线上最枯燥乏味的步骤。它没有移动的焊丝,没有焊核,也不需要测量剂量。但正是这一步骤决定了注入的电解液是保持电解液的功能,还是会变成批次中每个电池内部的氢氟酸源。因此,必须为其设定参数、验证方法,并在生产计划中安排一个不可挪用的位置。
Contact Wangsheng 在确定布局之前,要检查试验生产线的烘烤到灌装部分——烤箱和灌装室之间的曝光窗口值得在生产线还在图纸上时就进行建模。