
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

一条4 PPM棱柱形电池装配线究竟需要哪些环节:从热压到氦气泄漏测试
去年,一位客户向王生提出了一项看似简单的需求:一条棱柱形铝壳装配线,产量为每分钟4个零件,一次合格率超过99%。然而,设备清单却比预想的要长得多。从热压到氦气泄漏测试,总共13个工位,再加上各工位之间的物料搬运。真正的难点不在于机器本身,而在于如何定义“每分钟4个零件”这个产量,如何计算合格率,以及生产线在实现这一目标的过程中必须满足哪些参数要求。
这是棱镜涂布生产线采购中很少在产品手册中提及的部分。狭缝涂布机只有一个主要参数:涂布量。而棱镜涂布生产线则有十几个相互关联的参数,其中最薄弱的环节决定了实际产量。如果您正在采购或选型一条棱镜涂布生产线,那么以下问题将决定该生产线能否达到数据手册上的产量。
工艺链:为什么棱柱形装配是一个序列,而不是一台机器
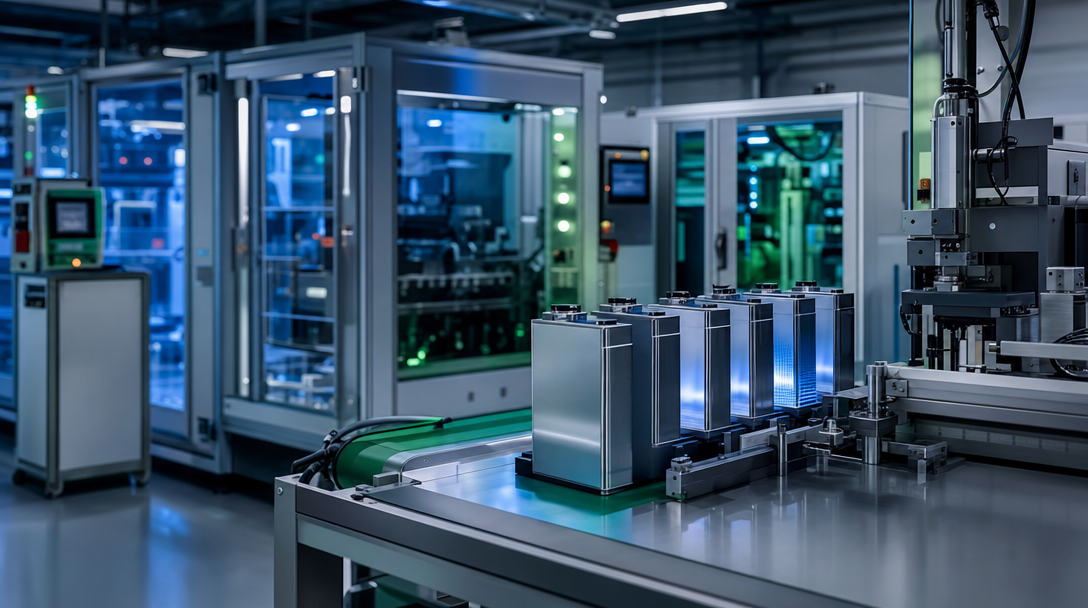
棱柱形铝壳电池按照固定的顺序进行操作,每一步都依赖于前一步:
- 对叠层电极芯进行热压,并进行短路(高压)测试
- 对烟囱进行X射线检测
- 焊片预焊切割
- 超声波对焊片进行最终焊接
- 连接件的激光焊接
- 聚酯薄膜包装
- 可插入预点焊
- 盖子激光焊接
- 首次氦气泄漏测试
- 密封销焊接
- 第二次氦气泄漏测试
- 焊丝填充修复焊接(用于返工)
- 磁带编码和标记
如果步骤 1 产生的叠层厚度超出 0.3 毫米,则步骤 7 的罐体插入会发生卡滞或刮擦。如果步骤 4 留下的焊片强度不足,则步骤 9 的泄漏测试会通过,但电池在数月后的振动测试中会失败。该生产线 4 PPM 的额定值假设每个工位同时以不低于该值的速率运行——这就是为什么规格说明与机器规格同样重要的原因。
技术协议中“4 PPM”的实际含义
在王盛与客户签署的技术协议中,PPM并非理论周期时间,而是定义为连续60分钟生产运行中的平均产量:PPM等于总产量除以总分钟数。这一定义消除了两个最常见的争议。首先,它排除了预热和启动时间。其次,它要求该数值在一小时内保持稳定,而非在五分钟的演示中保持稳定。
该协议还将产量与质量分开计算。一次合格率 (FTY) 仅统计一次性通过所有工位检验的单元,不包括因来料污染和高压釜故障导致的废品。返工单元则通过总产量合格率 (TTY) 单独统计。一条生产线的一次合格率可能达到 4 PPM,而其一次合格率却高达 97%——这两种情况属于不同的问题。一次合格率低于目标值意味着工艺不稳定。如果一次合格率良好但产量低于目标值,则意味着物料搬运或工位循环时间存在瓶颈。
热压:第一道质量关卡
热压工艺可以固定叠层厚度,并在进行任何其他操作之前进行短路测试。这里重要的规格参数是机械方面的,而不是化学方面的:
- 压板平行度:≤ 0.5 mm,因此压力均匀分布在整个叠层上。
- 压板平整度:≤ 0.06 毫米
- 热压温度:室温至130℃,稳定后控制在±1.5℃以内
- 压力:1-20吨,5吨以下精度为±100公斤力,10吨以上精度为±350公斤力或3%。
- 高压测试电压:50-2000V
- 厚度测量精度:±0.05毫米
为什么这些很重要:如果压板不平行,电池叠层的一侧会比另一侧承受更大的压力。电池中心厚度测量合格,但边缘尺寸不合格。这会导致电池膨胀或电池罐无法密封。请向供应商询问压板平行度的验证方法以及测量间隔。没有验证方法的书面规范不能称之为规范。
超声波和激光焊接:机械质量与电气质量的交汇点
端子和连接器焊接工位是整条生产线上公差要求最高的工序。根据王生公司的协议,超声波终焊机的规格为:输出功率 5.5-6 kW,定位精度 ± 0.5 mm,焊点尺寸 6 x 18 mm。正负极连接器与端子焊接的拉力要求 ≥ 100 N,分离后焊缝表面至少 75% 的区域应有剥离残留物。
75%的残余量标准值得仔细核查。这意味着焊缝必须在母材内部失效,而不是在焊缝界面失效。例如,在100 N拉力下能干净利落地剥离的焊缝,虽然通过了拉力测试,但却未能通过残余量检查——而残余量检查才是预测焊缝长期抗振性能的更佳指标。如果您的供应商只提供拉力测试结果,请务必同时询问残余量标准。
连接器激光焊接工位是产量和质量相互制约的关键所在。更高的激光功率可以加快焊接速度,但会增加罐体内部飞溅的风险。理想的做法是先确定接头设计和焊接参数,然后对首批产品进行横截面检验。不要让供应商在没有提供横截面检验结果的情况下就优化焊接速度。
罐体插入、罐盖焊接和聚酯薄膜包装
聚酯薄膜包裹和罐体插入看似简单的操作步骤,实则对机械公差要求最为严格。包裹后的电池叠层必须与罐壁保持最小间隙,因此热压成型的叠层厚度控制直接决定了插入过程是否顺畅。之后,激光焊接站对罐体进行密封,这是电池成为密封黑盒之前,能够发现内部缺陷的最后一个环节。
为什么氦气泄漏测试要进行两次
棱柱形电池需要进行两次氦气泄漏测试,因为密封销是在电池盖之后焊接的。第一次泄漏测试检查电池盖的焊接情况。然后,用密封销封闭电解液加注口,第二次泄漏测试检查该密封销的焊接情况。省略任何一项测试都会节省循环时间,但会导致无法确定是哪处焊接处发生泄漏。
泄漏测试站也是实际检验 4 PPM 计算结果的地方。氦气泄漏测试本质上是串行的:每个气室都必须进行抽气、测试和释放。如果泄漏检测器的循环时间为 20 秒,而管线目标泄漏率为 4 PPM,则测试站几乎没有容差。请分别确认泄漏测试站的循环时间和泄漏率规格,并确认两种测试的泄漏率阈值。
产量和平均故障间隔时间是如何计算的
协议中的另外两个数字决定了这条生产线是否能够交付:
- 设备故障率:≤ 2%,仅计算设备故障导致的停机时间(不包括计划维护和生产前准备)。
- 平均故障间隔时间 (MTBF):≥ 4 小时,连续运行 15 天,每次 24 小时运行,单次故障持续时间 10 分钟或以上计为一次故障。
故障率的定义至关重要,因为它排除了那些实际上是生产线故障导致的停机——例如,夹具错位造成的卡料属于设备故障,而配方切换导致的停机则不属于。请向供应商询问他们统计哪些类型的停机时间,并要求提供验收测试期间的原始停机日志,而不是汇总日志。
接受线路前需要检查哪些内容
王盛委托生产棱柱体装配线时,验收标准会在首台机器交付前写入协议:最终验收时,产量≥4 PPM,单元良率≥99.5%,并需提供超声波焊接工位的验证报告。验收测试能否顺利通过,取决于以下三个因素:
- 以书面形式明确测量窗口——60分钟连续平均值,而不是峰值。
- 将 FTY 与 TTY 分开,两者都需要,并有停止日志作为备份。
- 要核实泄漏测试周期时间和焊缝残留物标准,而不仅仅是指标数字。
一条棱柱形生产线由十三节链条组成,其中最薄弱的一节决定了最终产量。明确规定薄弱环节——例如热压平行度、焊接拉力及残留物、泄漏测试周期时间以及PPM和良率的定义——生产线就能达到数据手册所承诺的产量。如果忽略这些环节,你可能要等到生产第一个月后才能发现哪个环节存在缺陷。
如果您正在规划一条棱柱形电池装配线, contact Wangsheng 在撰写询价函 (RFQ) 之前,请先审阅技术协议结构。有关上游电极设备,请参阅我们的…… 电池涂层机 以及相关的指南 建立棱柱形电池导引线。