
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

水性阳极涂层:您的试验管线会发生哪些变化
一个试点团队决定将阳极涂层从基于NMP的PVDF浆料更换为水性CMC/SBR体系。理由看似合理:无需采购和回收NMP,无需处理溶剂烟雾,且能更快地达到环保合规要求。他们使用相同的涂布机,保持相同的干燥设定点,但第一卷返回的涂层边缘出现泥裂,涂布头出现锈色条纹,且剥离附着力无法通过180°测试。粘合剂本身没有问题,问题出在假设上。
水在影响成本之前,会先改变三件事:湿膜的干燥方式、机器接触湿膜部件的耐受程度,以及涂层与箔材的粘附性。每件事都会在生产线的不同环节显现出来,而且每件事都可以解决——但前提是必须在订购前就对生产线进行相应的规格设计,而不是在第一批产品生产完成后才发现。
为什么阳极可以用水运行而阴极不能?
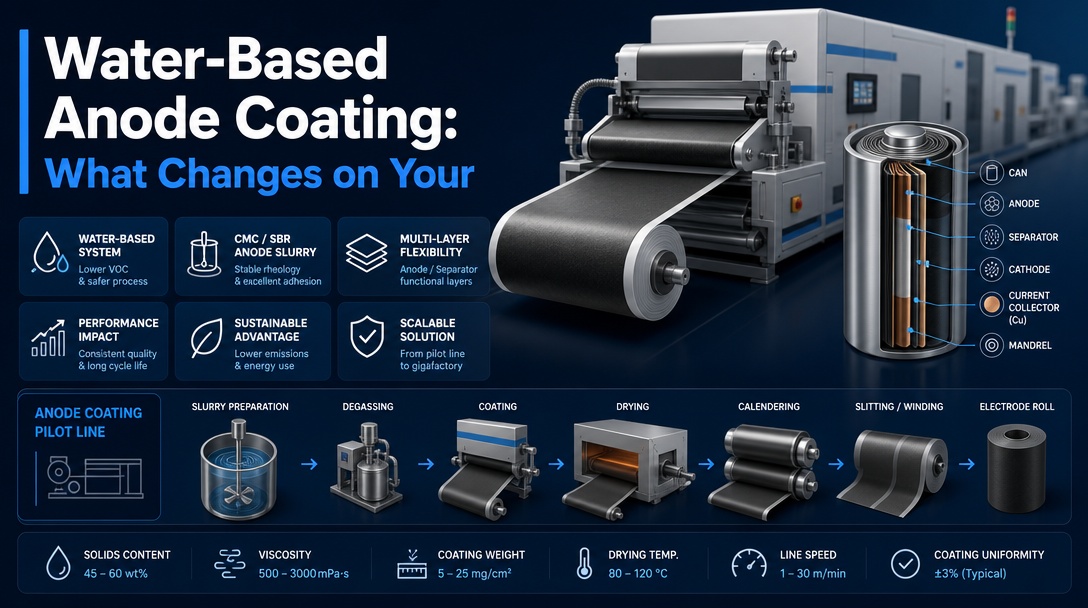
PVDF几乎不溶于NMP,因此阴极涂层行业几十年来一直使用NMP作为溶剂。石墨阳极则不需要这种化学溶剂。CMC用作增稠剂,SBR用作弹性粘合剂,两者均分散在水中,这种组合多年来一直是主流阳极涂层的生产标准。
正极的情况则有所不同。NCM系列粉末会与水分发生反应:锂会析出,浆料pH值会漂移,分散体系也会变得不稳定。一些磷酸铁锂(LFP)正极已经采用水性粘合剂进行加工,但这属于独立的研发方向,并非简单的替换。实际上,“改用水性粘合剂”仅针对负极,这意味着一半的生产线需要改造,而另一半则保留原有的溶剂处理流程。如果供应商声称整条生产线(包括正极)都可以改用水性粘合剂,请务必询问他们测试的是哪种正极材料——对水分敏感的正极在水中会造成浆料稳定性问题,而干燥环节并不能解决这个问题。
干燥:第一个瓶颈,而非粘合剂
水的潜热约为2260 kJ/kg;NMP在202 °C沸点时,潜热约为480 kJ/kg。对于水基浆料,每蒸发1公斤溶剂,烘箱需要提供的能量大约是水基浆料的四到五倍。通常导致生产计划延误的并非粘合剂的化学成分,而是这个数字。
这种失效模式与水有关。如果表面干燥速度超过水分渗透薄膜的速度,就会形成一层薄膜,将水分困在内部。卷材表面看起来干燥,但电极内部却并非如此——被困的水分会在后续的压延过程中以气泡的形式出现,并在成型过程中以气体的形式产生。此外,干燥速度过快还会导致薄膜边缘出现裂纹,因为边缘处的薄膜最薄,毛细应力最大。
还有第二种不太明显的机制:粘合剂迁移。当水分从薄膜中蒸发时,SBR颗粒会随干燥前沿向表面移动,在箔材界面处形成粘合剂含量较低的区域。结果是涂层表面检查合格,但剥离试验不合格。过高的干燥速率会加剧这种情况,因此“提高温度”并非正确的做法。正确的做法是采用区域梯度干燥曲线,并控制湿度和排气,使用除湿空气代替循环的含溶剂空气。
王盛在设计涂布生产线时,干燥段的尺寸是根据浆料的溶剂特性而非机器的额定速度来确定的——同一台涂布机在NMP浆料规格表上可能看起来很快,但在水性浆料规格表上可能很慢。权衡取舍显而易见:干燥段的长度是固定的,而水性浆料的干燥速度与NMP浆料不同。要么降低生产线速度,要么加长烘箱。大多数团队在完成第一卷涂布后才会发现这种权衡取舍,而这应该在下订单之前就确定下来。询问供应商他们能承受的最大厚度电极的残余水分含量,而不仅仅是烘箱的温度范围——水性涂料真正需要的是湿度控制,而不是温度控制。 中试电极的干燥分析 介绍了卷材离开模具后,干燥过程如何决定电极质量。
腐蚀:水对机器的影响
NMP生产线可以与标准湿润部件一起运行多年。而水基阳极生产线则不能。铜箔、水和空气都会加剧氧化,而CMC浆料呈弱碱性,会加速对原本设计用于长时间接触湿润表面的腐蚀。
实际故障有其具体表现:涂布头上的腐蚀痕迹会直接转移到涂层表面,模唇上的沉积物会在每卷辊子的相同位置呈现重复的条纹状痕迹。停滞的浆料会加剧这种情况。如果生产线因模唇内残留浆料而停机超过几分钟,损坏就会开始——这意味着清洁必须成为操作规程的一部分,而不是维护计划的一部分。向供应商询问接触物料的材质(316L 或 304、密封材料、模唇涂层),模唇是否能完全排空浆料,以及系统在需要清洗之前可以承受多长时间的停机。
水质也是问题的关键所在。我们用于实验室建设的材料制备文档中,去离子水处理站是标准步骤,因为自来水中的离子会改变羧甲基纤维素(CMC)的水合作用和浆料稳定性。如果中试装置从共用管道抽取工艺用水,就存在浆料问题,而这个问题不会体现在涂布机的规格表中。
粘合与搬运:二次失效的根源
与铜的附着力是区分水性涂料生产线是否合格的关键验收测试。如上所述,粘合剂迁移是大多数附着力失效的根本原因,而且在进行180°剥离测试之前,这种迁移是肉眼无法察觉的。在确定生产线配置之前,务必在试样品上进行该测试——虽然会损失几卷涂料,但却可以避免重新制定规格。
接下来会遇到两个操作问题。水性涂层更容易出现边缘卷曲,因为干燥过程中的收缩差异会导致涂层边缘从箔片上翘起。而且,水性电极一旦干燥,就会像海绵一样吸收水分:卷材放置在开放的实验室环境中会吸收水分,之后必须通过真空干燥去除水分,才能进行电解液填充。 真空干燥步骤 水基转换之后,储存条件变得更加重要,而不是不那么重要,必须明确规定储存条件,而不是想当然地认为储存条件足够好。
切换前需要检查哪些内容
以下是一些值得与供应商洽谈的内容:
- 干燥部分:区域数量、温度升降能力、湿度和排气控制,以及他们保证最厚电极的残余水分规格。
- 湿润部件:材料、排污和吹扫设计、清洁通道,以及系统能够容忍芯片内有浆料停机多长时间。
- 浆料制备:CMC水化顺序和时间、粘度控制、涂覆前过滤、SBR最后添加。正因如此,我们的圆柱形生产线文档将浆料过滤列为标准步骤。
- 产能预算:要么接受较慢的生产线速度,要么延长干燥段;在订购烤箱之前决定这一点,因为以后无法廉价地添加烤箱。
- 溶剂回收:如果阴极管线继续使用NMP溶剂,则回收模块也保留。如果阳极管线是唯一使用水基溶剂的管线,则该模块是旧配置中唯一可以移除的部件——预算应该转移到干燥部分。
涂层方法本身几乎没有变化。我们的圆柱形中试生产线文档涵盖了电极生产的间隙涂层和狭缝涂层两种工艺,水基阳极也采用相同的工艺。 狭缝涂布机 几何形状如同NMP浆料。模头、泵和卷材路径都不是问题所在;问题出在干燥段和润湿材料上。
何时不应切换
在试验生产线上,水性阳极涂层并非总是最佳选择。如果试验方案围绕非常厚、高负载量的阳极展开,干燥步骤将成为关键环节,并严重影响生产线速度——在重新设计烘箱之前,应先验证目标负载量下的电极性能。如果阳极硅含量高,则溶胀和粘附是主要的失效模式,因此在开始任何干燥优化之前,应先冻结粘结剂体系。如果试验的目标是验证新的阴极或电解质,则应保持工艺不变:同时更换阳极溶剂体系会使基准失效,并使所有结果都变得模糊不清。这种切换是一个项目,而非简单的改动,因此需要单独开展基准测试。
王盛的涂布生产线是围绕溶剂系统定制的,而非作为通用涂布机销售:狭缝式和间隙式涂布机配置,干燥段的尺寸根据浆料量身定制,湿润部件也与生产线实际运行的部件相匹配。我们的工程团队成员来自 ATL、CATL 和 BYD 等公司,以上问题属于生产线规划的一部分,而非改造升级的讨论范畴。如果您计划进行水基阳极切换,请查看以下内容: 电池涂层机 选项和 联系我们 在确定干燥段之前——这是生产线中最难在后期更改的部分。