
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

软包电池的堆叠与缠绕:导引管线出错的地方
一位客户的试验团队曾购买了一台半自动机器,广告宣传该机器在一个机架上同时具备叠片和卷绕两种模式。这听起来似乎合情合理——一台设备,两条装配路线,还能节省本已拥挤的实验室空间。然而不到一个月,他们就彻底放弃了叠片模式。叠片夹具无法满足他们电池设计所需的对准精度,而且每次模式切换都需要花费半个上午的时间进行重新校准。这台机器本身并不差;它只是在两种工艺之间做了妥协,而这两种工艺除了电极进料点之外几乎没有任何共同之处。最终,他们购买了一台专用的叠片机,而那台组合式机器则闲置了下来。
这种现象比设备供应商承认的更为常见。堆叠和卷绕看似是完成同一项工作——将交替的电极和隔膜组装成电池芯——的两种方法。但在中试环境中,它们在四个关键方面表现不同:对准公差、缺陷可检测性、转换成本以及上游步骤发生偏差时的失效方式。选择合适的方法并非个人偏好,而是取决于您的电池规格和批量大小。
这两个过程实际需要什么
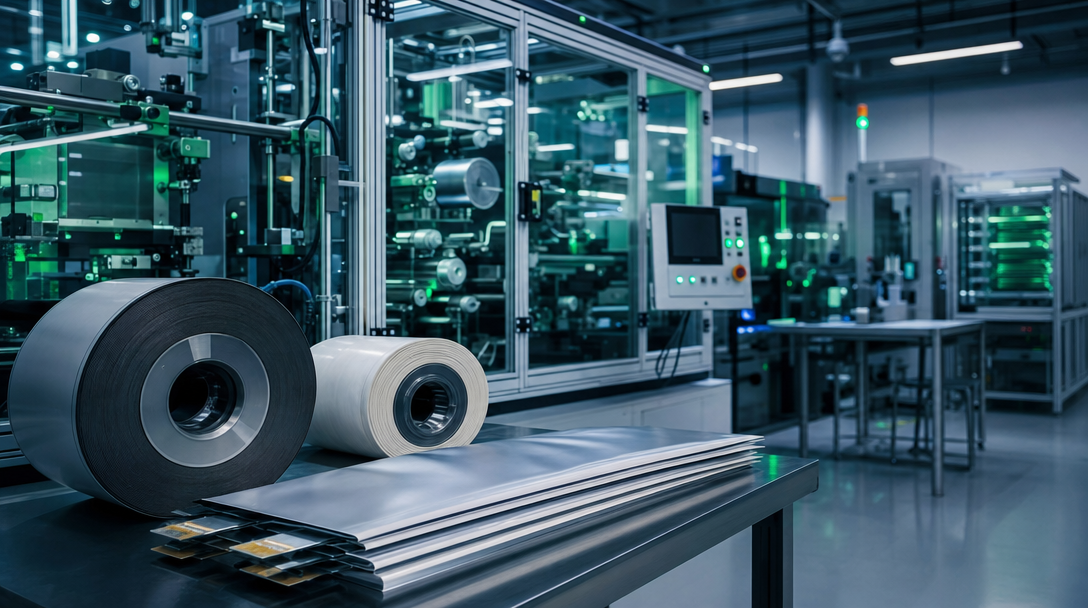
绕线是将阳极、隔膜和阴极以连续运动的方式缠绕在芯轴上。该过程速度很快,三层膜的张力足以完成大部分对准工作。卷绕式结构本身具有对称性,因此圆柱形电池几乎都是采用绕线方式生产的,而且该工艺也得到了充分的理解——我们的圆柱形电池生产线文档明确规定,绕线速度为 30-60 rpm,采用闭环张力控制,对准精度为 0.2 mm。
叠层工艺是将预先切割好的电极片逐层堆叠,层间隔膜可以折叠成 Z 字形,也可以切割后放置在层间。由于没有芯轴将所有部件固定在一起,因此对准精度完全取决于叠层夹具的机械精度——在小型叠层机上通常为 ±0.3 至 ±0.5 毫米。这比良好的绕线精度公差范围要大,因此是首先需要考虑的参数。
因此,需要严格边缘对齐的电池设计不应仅仅因为软包电池通常采用堆叠式结构就默认采用堆叠式结构。此外,电极较厚或层数较多的设计可能会因为与对齐无关的原因而导致绕线不切实际。
何时堆叠是正确的选择
堆叠在三种特定情况下都能获胜。
首先,对于多层或厚电极的电池而言,采用卷绕式结构时,厚电极的内外卷绕半径差异会逐渐增大,从而产生应力,并可能导致内弯处的涂层开裂。而叠层结构没有弯曲半径,因此厚电极(常见于磷酸铁锂电池和高能量密度电池设计中)在结构上更安全。如果您的电极厚度足以使卷绕式结构在芯轴处产生涂层开裂的风险,那么叠层结构就不是可选项,而是必须选项。
其次,对于具有特殊几何形状或高长宽比的规格,卷绕成型会产生圆形或椭圆形横截面,然后通过压制成型。压制步骤会使卷筒变形,但变形并不完全均匀——平面的压缩程度大于曲面。对于软包电池而言,由于堆叠层必须填充一个浅而宽的腔体,且厚度可预测,堆叠成型能更好地保持横截面形状。腔体填充更加可预测,这直接有助于后续的脱气和最终厚度控制步骤。
第三,多极片或多层电极设计可以优化电流路径,使电流分布更加均匀。堆叠式电芯可以有意地将极片放置在多层电极上,从而更均匀地分配电流。这对于高倍率软包电池尤为重要,因为单层绕线电流路径容易产生热点。
何时应该选择上链
在两种情况下,绕线是更好的解决方案。
第一种方法:圆形或近圆形规格,其绕线几何形状已是最终几何形状,压制变形极小。对于 18650 或 21700 电池的研发项目而言,没有必要进行叠绕。
第二点:高通量开发,速度和工艺成熟度比边缘对准更重要。绕线是一个连续的过程;而叠层本质上是分步进行的。如果你的中试生产线是为了验证电池化学性质而不是为了验证组装工艺,那么绕线电池每周可以让你进行更多次的迭代。对准方面的情况也相反:良好的绕线配合闭环张力可以保持±0.2毫米的精度,比大多数叠层夹具的精度更高,因此对于薄电极设计,绕线实际上比叠层能提供更好的边缘一致性。
飞行员团队误判权衡取舍之处
最常见的错误是仅根据最终的电池形状进行选择——例如,软包电池就等同于叠层电池,圆柱形电池就等同于绕制电池。实际上,决定性因素包括电极厚度、层数、批量大小以及电池设计变更的频率。
批次大小的影响程度常常令试点团队感到惊讶。堆叠夹具通常是围绕一种单元规格设计的。如果你的试点项目在一个月内生产三种不同规格的包装袋,那么每次规格变更都意味着需要重新调整堆叠夹具并重新验证对齐情况。 绕线机相比之下,堆叠式打印主要需要调整芯轴和张力配方。对于频繁迭代打印规格的实验室而言,转换过程的繁琐可能会抵消堆叠式打印在对齐方面的优势。这正是开篇案例中的客户所忽略的权衡——他们为了节省空间而牺牲了转换时间。
此外,还存在良率统计陷阱。卷绕缺陷——例如张力漂移、边缘错位——往往在罐装或封口后才显现,因为卷筒遮盖了其内部状态。而堆叠缺陷则在每层堆叠时就已出现,这使得它们更容易被发现,但也导致堆叠缺陷在统计数据中看起来更严重。如果试点团队在不考虑检测时间的情况下比较两种方法的废品率,就会得出错误的结论。比较应该基于相同的检验标准,而不是单纯的废品数量。
承诺前需要核实哪些信息?
无论你倾向于哪种方法,都要问这些问题:
- 叠层或辊压工序的对准公差是多少?如何在生产过程中进行验证?规格表上的数值与生产过程中的测量结果并不相同。应关注生产过程中的边缘检测,而不是设置时的检查。
- 不同电池规格之间的实际转换时间是多少?包括重新安装和对准验证在内?请索取有据可查的数据,而不是宣传册上的估算值。
- 对于叠层作业:层放置速率是多少?长时间运行后,对齐是否会发生漂移?叠层机的夹具磨损会导致对齐漂移;请询问机器是如何进行补偿的。
- 对于卷绕:在整个卷径范围内张力精度如何?分离器能否独立于电极进行控制?
- 机器放大的是上游的哪些公差?堆叠会放大电极的尺寸精度——如果模切产生的片材尺寸不一致,堆叠机也无法纠正。卷绕会放大张力和卷材边缘质量。应该由上游最薄弱的环节决定组装方式,而不是反过来。
将机器与您的飞行员目标相匹配
中试生产线旨在通过小批量生产来解答各种问题,而不同的组装方法也会影响您可以解答的问题类型。如果您的项目目标是厚电极磷酸铁锂电池或高倍率多极片电池设计,那么请投资购置合适的叠片站,并预留相应的规格转换成本。如果您的项目是针对薄电极进行化学验证,并且需要频繁进行设计迭代,那么一台控制良好的绕线机将为您提供每周更多的数据,并实现更高的精度——而且它与我们在“产品介绍”部分中介绍的圆柱形中试生产线设备选择完美契合。 圆柱形电池导向管。
在望盛,我们将卷绕和堆叠工位集成到我们的软包和圆柱形中试生产线中,并且我们根据电池单元规格而非单一机器平台来设计这些工位。我们的工程团队成员来自 ATL、CATL 和 BYD 等公司,因此上述关于对准与转换的权衡是我们会在调试阶段讨论的,而不是在交付之后。如果您正在定义一个 软包电池试验线, 我们的软包电池中试生产线设计指南 涵盖整个站点序列,您可以 contact Wangsheng 在确定组装方法之前,请审查您的单元格式和批次计划。