
 圆柱形单元生产线
 18650电池导线
 袋式细胞实验室。系列
 棱柱形单元生产线

棱柱形电池试点生产线:在组装电池之前,决定电池质量的设备选择
去年,中国某大学储能实验室订购了一条棱柱形电池试验生产线,其目标只有一个:为一首页电网储能合作伙伴验证一款72Ah磷酸铁锂电池的性能。六个月后,他们用同一批次的电极制造出了性能良好的软包电池——但棱柱形电池却始终无法满足合作伙伴1万次循环的要求。软包电池通过了测试,而棱柱形电池则未能通过。问题不在于化学成分,而在于电极堆的制造方式、外壳的密封方式以及电解液注入刚性铝制外壳的方式。
棱柱形电池是试生产生产线上错误最难以掩盖的类型。软包电池可以让你看到叠片结构,重新堆叠,并快速迭代。而棱柱形电池——一旦电池壳激光焊接完成,电解液注入其中——就如同一个黑匣子。不切开电池,你根本无法看到叠片的排列、极耳的位置或润湿状态。正因如此,棱柱形电池试生产生产线上的设备选择比其他任何形式的电池都更为重要,而且这些选择顺序与设备本身同样重要。
首先从单元格格式入手,而不是从机器列表入手
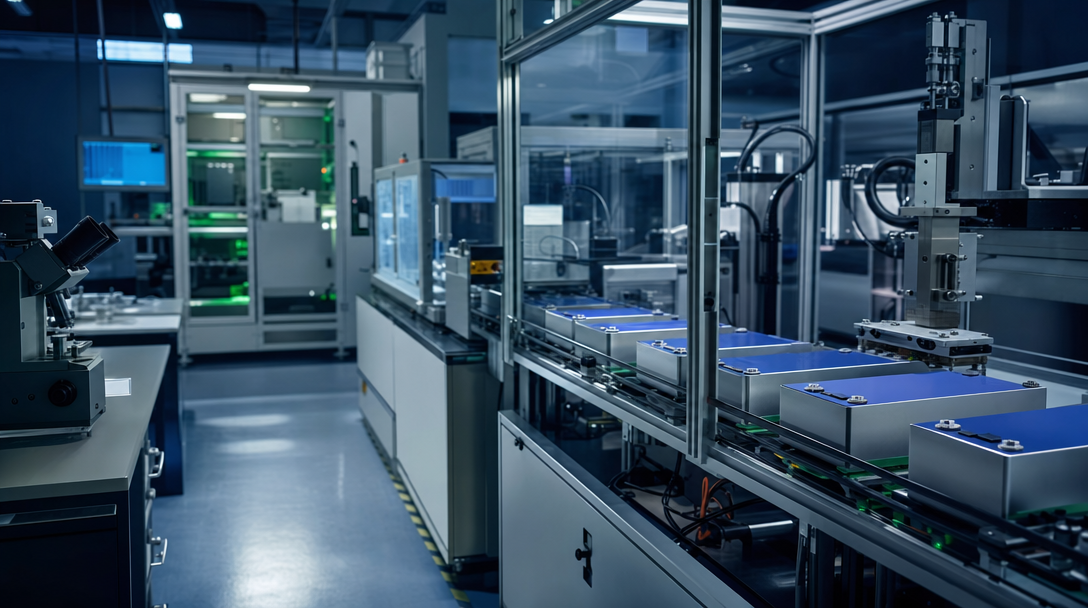
在确定任何设备之前,应先明确棱柱形电池的尺寸、目标容量和电极堆几何形状。大多数试点团队会从具有商业应用价值的尺寸入手——对于磷酸铁锂电池,通常采用 36130180 或类似的大尺寸规格;对于功率电池,则采用 60-100 Ah 范围内的较小规格。电极堆几何形状几乎决定了所有下游设备:包括堆垛台尺寸、极耳焊接夹具、外壳尺寸以及成型柜通道数量。
常见的错误是先购买叠片机,之后才发现制片位置与电池壳设计不匹配。王盛的棱柱形电池试验生产线首先进行电池设计审查,在下达任何设备订单之前,就确定叠片布局、制片几何形状和电池壳规格。这一步骤可以避免大部分后续的改造工作,从而延长调试时间。
堆叠:棱柱形单元格得失的关键一步
棱柱形电池采用Z型堆叠或层压结构——电极片与隔膜交替堆叠,以锯齿形折叠,并压制成叠层。在中试规模生产中,最重要的两个参数是对准精度和堆叠速度的一致性。
在试验规模下,采用视觉引导堆叠技术可以实现±0.1毫米的对准公差,这是整个棱镜工艺中最重要的质量参数。0.3毫米的堆叠偏差不会立即失效——它会在500次循环后才显现出来,表现为堆叠边缘的锂沉积或仅在高倍率测试中才会出现的内部短路。对于一条旨在生成可靠循环寿命数据的试验生产线而言,这种隐蔽缺陷比明显的失效更糟糕,因为它会污染整个数据集。
在试生产规模下,堆叠速度的重要性不如对齐一致性,但它仍然决定了实际产量的上限。典型的半自动堆叠站每张纸的运行时间为 0.3-0.5 秒。对于 60 层堆叠,每叠大约需要 20-30 秒,再加上搬运时间。在确定成型柜的尺寸之前,应根据这个数字规划试生产线的每周单元产量,否则成型步骤将成为瓶颈。
焊片焊接和外壳组装:精密成为一种工艺
棱柱形电池采用多层波片超声波焊接电极片,并使用激光焊接外壳密封。在中试规模生产中,超声波焊接机必须能够处理特定的波片材料组合——阳极采用铜波片,阴极采用铝波片——且焊接强度必须超过100牛顿的拉力。焊接参数因电池规格而异,因此中试生产线应预留时间进行波片焊接工艺的开发,而不是想当然地认为焊接机的默认配方就能满足需求。
棱镜电池与软包电池最大的区别在于外壳密封步骤。铝制外壳采用激光焊接密封,焊接质量决定电池在其使用寿命期间是否会发生泄漏。在中试规模下,实际要求是密封外壳的泄漏率低于 10⁻⁸ Pa·m³/s——这可以通过氦气检漏仪进行验证,虽然购置成本不高,但通过避免污染问题,其收益足以弥补购置成本。
电解液填充:硬壳改变一切
在这一步,软包电池的经验可能会误导棱柱形电池的新手。在软包电池中,柔性封装会随着电解液的注入而膨胀,润湿过程相对容易。而在棱柱形电池中,坚硬的铝制外壳形成了一个固定的体积——电解液必须在真空环境下注入才能到达内部的电池堆,而且由于坚硬的外壳无法辅助润湿过程,因此润湿时间更长。
采用可编程压力曲线的真空灌装是棱柱形包装中试生产线的标准流程,灌装后需静置24-48小时以确保充分润湿。灌装站必须精确控制灌装量,因为灌装过量会导致气体从密封孔泄漏,而灌装不足则会在包装堆中留下干燥区域,造成产能损失。王盛棱柱形包装中试生产线在此步骤中使用精度为±0.3%的计量泵,与我们的软包装生产线所用泵规格相同,但真空室程序针对硬质包装进行了专门优化。
形成:隐藏的吞吐量限制
棱柱形电池中试生产线最常遇到的瓶颈是化成阶段。一个72Ah的电池需要一定的化成电流,这会占用柜体通道数小时——在标称电压3.6V下,对一个72Ah的电池进行0.05C的化成步骤,每个通道大约需要3.6A的电流,而完整的化成流程可能需要12-48小时,具体时间取决于电池的化学成分和化成流程的设计。如果中试生产线每周生产40个电池,那么在整个化成流程期间,40个通道都会被占用——这还不包括参比电极通道或辅助电压测量通道。
对于棱柱形电池中试生产线而言,实用原则是:成型柜的容量应根据每周峰值产量而非平均产量来设计。王盛的成型柜支持每个通道的独立电流控制和多级电压编程,这使得中试团队可以在同一柜子上并行运行不同的成型方案。这正是每周生产 40 个电池的生产线与每四天生产 40 个电池的生产线之间的区别所在。
棱镜导引线预算
根据王生公司的交付经验,一条完整的棱柱形中试生产线(不包括干燥室建设)的预算范围与袋装或圆柱形生产线不同,这主要是因为堆垛机、激光焊接机和更大的成型柜:
| 设备 | 角色 | 预算草案 |
|---|---|---|
| 视觉引导堆垛机 | 核心质量步骤 | 12万至25万美元 |
| 多层标签超声波焊接机 | 制表符连接 | 4万至8万美元 |
| 凯斯激光焊接工作站 | 气密密封 | 6万至12万美元 |
| 真空电解液加注站 | 填充 + 润湿 | 5万至10万美元 |
| 形成柜(64-128通道) | 数据条件化和排序 | 8万至15万美元 |
| 氦气泄漏检测器 | 印章验证 | 2万至4万美元 |
堆垛机和成型柜加起来大约占总预算的一半。试图在其中任何一项上节省开支的团队,最终都会付出代价——要么需要返工进行堆垛对齐,要么成型柜的处理效率降低,从而限制了整条生产线的周产量。
避免返工的调试顺序
调试顺序至关重要。根据我们在客户管线中最常见的故障模式,王生建议棱柱形中试管线采用以下调试顺序:
- 在进行任何外壳或焊接工作之前,先完成电极组的组装和验证。使用坐标测量检查测试电极组的对准情况。
- 在进行外壳组装之前,应通过拉力试验(拉力大于 100 N)来验证焊片焊接质量。
- 激光焊接测试案例及泄漏率验证 氦气探测器 在正式投入全面生产之前。
- 使用真空曲线填充并润湿少量(5-10 个电池),然后在扩大批次之前检查容量和 DCIR。
- 对合格批次运行完整的成型协议,并将数据与合作伙伴规范进行比较。
这一步骤将棱镜试验线从“构建单元并祈祷”的练习转变为分阶段的资格认证过程,其中每一步都会产生可验证的数据,然后才能开始下一步。
棱镜导引线适合您的团队吗?
当开发目标是储能电池、汽车用棱柱形电池或客户要求生产大尺寸刚性电池时,棱柱形中试生产线就显得尤为重要。此外,如果最终生产线采用棱柱形结构,棱柱形中试生产线也是理想之选——采用目标规格进行中试可以避免从软包中试生产线过渡到棱柱形生产线时出现的化学成分转移问题。
但如果团队的目标是快速化学筛选或早期材料验证,那么软包装试验生产线速度更快,容错率更高。棱柱形包装增加了工艺复杂性——堆叠精度、纸箱密封、硬纸盒灌装——只有当最终产品有此要求时,这种投资才值得。
王盛已交付用于储能单元开发和汽车应用的棱柱形试验生产线,涵盖从单元设计审查到调试的各个环节。 联系我们 请与我们讨论您的电池规格和目标容量,或查看我们的 棱柱形电池设备能力 看看这条线是如何连接的。